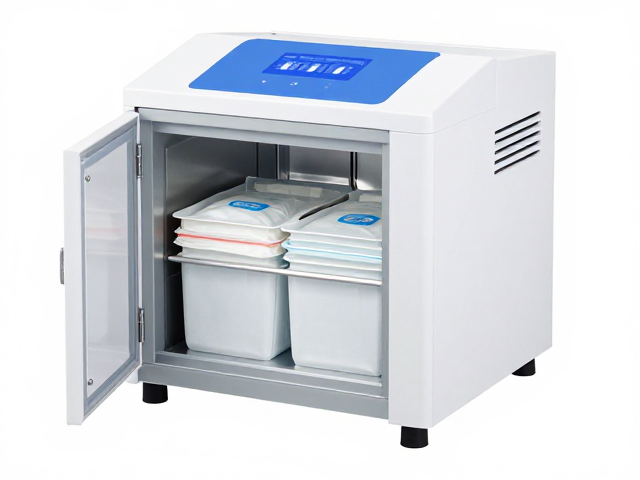
臭氧消毒机与一次性消毒包装机的协同原理
臭氧作为一种强氧化剂,其灭菌效率高度依赖于环境中的相对湿度与臭氧浓度。在工业或医疗预处理场景中,臭氧分子会穿透包装材料表面的微观孔隙,破坏细菌及病毒的蛋白质结构与细胞膜,从而实现表层及浅层灭菌。一次性消毒包装机通常采用医用级高阻隔材料,如Tyvek或特制复合膜,这些材料允许臭氧分子渗透,同时阻挡水分和微生物入侵。这种物理特性使得臭氧消毒机无需打开包装内部,即可对封装前的物料或封装后的半成品进行非接触式处理,避免了传统高温高压灭菌可能导致的包装材料变形或热损伤。
装载环节的核心在于气流动力学与空间分布的优化。臭氧消毒机通过内置风机产生定向气流,迫使臭氧气体均匀填充至包装机内部的每一个角落。当物料进入包装机或处于待包装状态时,设备需保持特定的装载密度,过密会导致气流死角,过疏则降低单位体积的臭氧利用率。实际操作中,需确保包装物之间留有微小间隙,利用臭氧气体的扩散性消除灭菌盲区。这种协同机制要求设备间的时序配合精准,即臭氧浓度达到预设阈值并维持规定接触时间后,包装机方可执行封装或转运动作,以确保护菌效果的连续性。
装载流程中的关键控制参数
温度与湿度是决定臭氧灭菌效能的两个核心环境变量。臭氧在水分子存在下会发生分解产生羟基自由基,这一过程能显著提升杀菌效率,但过高的湿度可能导致精密电子元件受潮或包装材料吸湿后阻隔性能下降。通常,环境温度控制在20-30摄氏度,相对湿度维持在60%-80%区间时,臭氧的氧化能力处于较优状态。一次性消毒包装机需配备环境监测传感器,实时反馈数据至臭氧消毒机的控制系统。若湿度不足,需通过加湿系统微调;若温度过高,则需启动冷却循环,防止臭氧分解加速导致浓度衰减,确保灭菌过程严格遵循既定的物理化学条件。
时间参数的控制直接关联灭菌的彻底性与包装材料的完整性。臭氧对微生物的杀灭遵循浓度与时间的乘积定律(Ct值),不同种类微生物所需的Ct值存在差异。对于常见的细菌芽孢,通常需要较高的臭氧浓度与较长的接触时间,而一般繁殖体细菌则相对容易灭活。一次性消毒包装机需设置精确的延时机制,在臭氧消毒阶段结束后,通过排风系统降低腔体内臭氧残留,防止残留气体影响后续封装材料的粘合效果或产生异味。装载过程中,每批次物料的处理时间需经过验证实验确定,确保在最短时间内达到最大灭菌效果,同时避免长时间暴露导致包装材料老化或脆化。
验证与合规性标准
灭菌效果的有效性必须通过严密的验证程序加以确认,而非依赖经验判断。物理验证需监测腔体内的臭氧浓度分布均匀性,通常使用多点传感器记录数据,确保各监测点的浓度差异在允许范围内。化学验证则利用臭氧指示卡或化学试剂,检测包装物表面及缝隙处的臭氧残留浓度,间接反映气体渗透情况。生物验证需定期使用生物指示剂(如嗜热脂肪地芽孢杆菌)进行挑战测试,通过培养观察其是否生长,以此证明灭菌过程能有效杀灭最难灭活的微生物。这些验证步骤需形成完整的数据记录,作为过程控制的依据。
合规性要求严格遵循国家相关标准与行业规范,确保操作流程合法且安全。一次性消毒包装机与臭氧消毒机的结合应用,需符合《消毒技术规范》中关于物理消毒与化学消毒的要求。设备设计需具备联锁功能,当舱门未关闭或密封不严时,臭氧发生与装载程序应自动暂停,防止气体泄漏造成安全隐患。操作人员需经过专业培训,掌握臭氧中毒的预防与应急处理措施。所有技术参数、操作日志及验证报告需按规定存档,便于追溯与审计,确保整个灭菌装载过程处于受控状态,满足医疗或工业卫生的高标准要求。