数字化扫描在数控机床加工前的几何重构
数控机床加工前的数字化扫描环节,核心在于通过高精度三维重建技术获取工件或模具的精确几何数据。这一过程通常依赖于激光扫描或结构光扫描技术,能够以微米级的精度捕捉复杂曲面的点云数据。相较于传统的人工测量,数字化扫描能够快速处理具有自由曲面特征的零件,为后续的加工策略制定提供严密的数据基础。扫描得到的点云数据需要经过去噪、配准和网格化处理,才能转化为计算机可识别的三维模型,这一步骤直接决定了后续加工路径规划的准确性。
在获取三维模型后,数据的完整性校验与坐标系对齐是确保加工精度的关键步骤。工程师需要将扫描数据与原始CAD模型进行比对,分析偏差分布,从而识别出土工误差或设计变更带来的影响。通过建立局部坐标系,扫描数据能够与机床的机械坐标系完美映射,确保加工指令与实际物理位置的一致性。这种基于数据的几何重构技术,有效解决了传统工艺中因依赖经验判断而导致的装夹误差问题,为高精度零部件的生产提供了可量化的技术支撑。
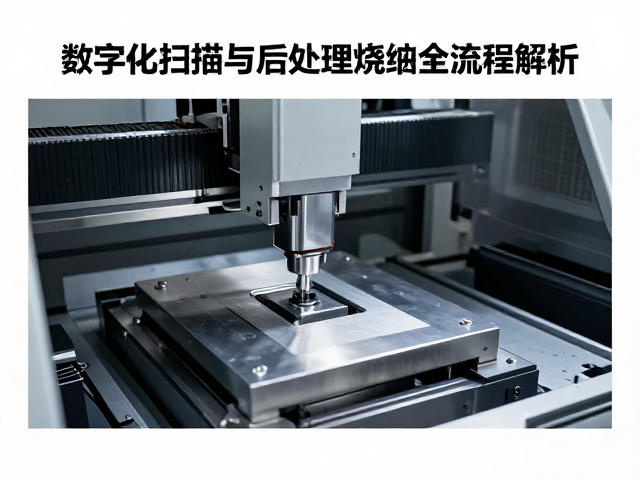
后处理程序在加工指令转换中的核心作用
后处理程序承担着将通用刀具路径数据转换为数控机床特定控制代码的关键职能。不同的数控系统,如FANUC、Siemens或Mazak,其指令格式、宏变量定义以及辅助功能代码存在显著差异。后处理器通过严密的逻辑判断,将CAM软件生成的通用刀轨转化为机床上可执行的G代码或M代码。这一过程不仅包括基本的坐标转换,还涉及冷却液开关、刀具长度补偿、主轴转速与进给速度的动态调整,确保加工过程中的每一个动作严格遵循机床的物理极限和安全规范。
针对复杂曲面加工,后处理程序还需处理多轴联动时的插补运算与姿态解算。在五轴联动场景中,刀具中心点控制与刀轴矢量变换需要通过后处理进行严密的校验,以避免发生机床干涉或过切现象。通过模拟仿真验证,后处理程序能够检测出血线、过切或碰撞风险,并及时修正代码逻辑。这种严密的代码转换机制,使得抽象的设计意图能够准确无误地转化为机床的物理运动,是连接数字设计与实体制造的核心桥梁。
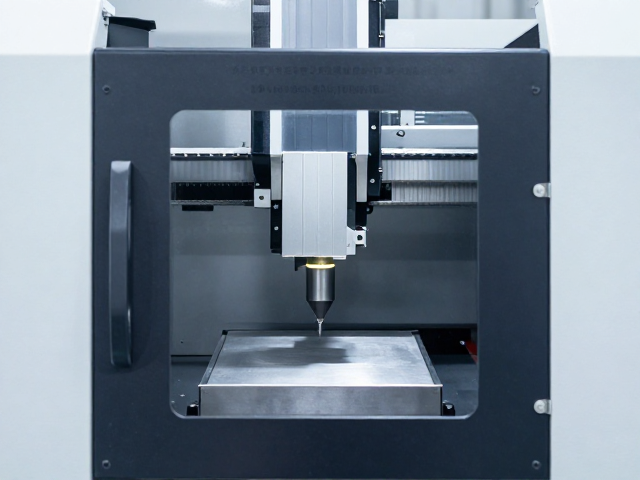
烧结工艺对最终制品性能的决定性影响
在增材制造领域,烧结是赋予零件最终力学性能的核心环节。以金属粉末床熔融为例,激光或电子束能量密度、扫描策略以及层厚参数直接影响着粉末的熔池形态和微观组织演变。合理的烧结参数能够消除孔隙率,提高材料致密度,从而保证零件的抗拉强度和疲劳寿命。烧结过程中的热历史管理至关重要,残余应力可能导致零件变形或开裂,因此需要通过预热、层间保温以及阶梯式升温等工艺手段进行应力释放与调控。
烧结后的微观组织特征决定了零件的最终服役性能。快速熔凝过程往往形成细小的晶粒结构,有助于提升材料的硬度和耐磨性。然而,过快的冷却速率也可能导致脆性相析出,影响韧性表现。通过优化扫描路径和能量输入分布,可以调控晶粒取向和相组成,获得符合特定工况需求的微观结构。此外,烧结过程中保护气体的纯度与流量控制,能有效防止材料氧化,确保成分稳定性,为后续热处理或表面处理提供高质量的基体材料。
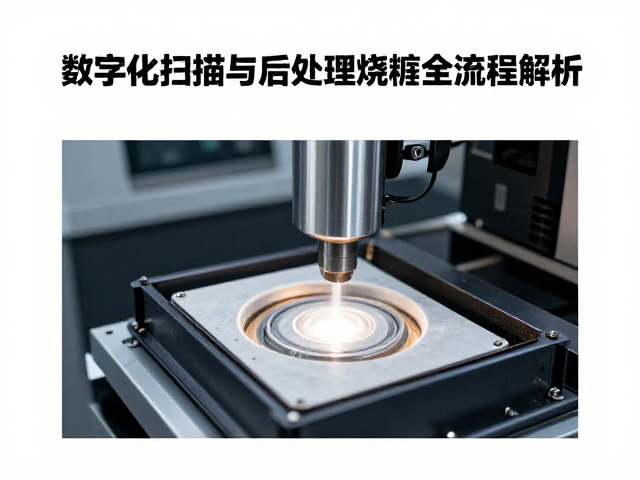
全流程数据追溯与质量控制体系构建
数字化扫描与烧结全流程的质量控制依赖于完整的数据追溯体系。从扫描数据的获取、模型修复、后处理代码生成到烧结过程中的工艺参数记录,每一个环节的数据均需实时上传至制造执行系统。通过建立严密的数据关联,工程师可以实时追踪每个零件的加工历史,快速定位潜在的质量偏差源头。这种数据驱动的质量管理模式,使得生产过程更加透明化,为工艺优化提供了详实的数据支撑。
在实际生产场景中,关键质量控制点通常设置在扫描数据比对、后处理仿真验证以及烧结后无损检测环节。扫描数据与理论模型的偏差分析可提前发现设计或装夹问题;后处理仿真可规避代码逻辑错误;而烧结后的超声波检测或X射线探伤则能直观反映内部缺陷。通过整合全流程数据,形成闭环的质量反馈机制,能够有效降低废品率,提升生产效率。这种基于数据闭环的管理方式,正逐步成为高精度零部件制造的标准实践,确保了产品的一致性与可靠性。