湿热灭菌后物品残留水分的主要成因
高压灭菌过程中,干燥不彻底通常表现为培养基表面凝结水珠、器械表面潮湿或敷料包内湿度过高,这往往源于饱和蒸汽中夹带的液态水滴以及灭菌后冷却阶段冷凝水的积聚。当灭菌柜内的蒸汽压力与温度控制出现波动,或者装载方式阻碍了蒸汽与冷空气的有效置换,物品表面会形成一层水膜,若后续抽真空或干燥步骤未能有效移除这些水分,残留的湿气便成为微生物滋生的温床。此外,灭菌袋或包装材料的透气性不足也会锁住内部湿气,使得即使经过标准循环,物品内部依然处于高湿状态,直接影响实验结果的准确性或医疗器械的使用安全。
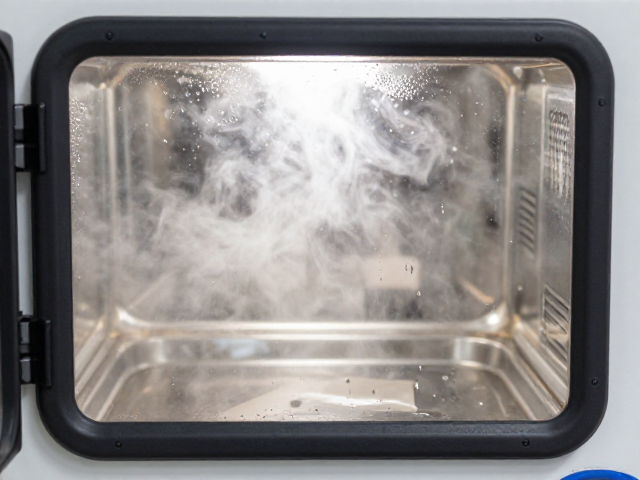
优化灭菌周期参数以提升干燥效率
调整灭菌周期是解决干燥问题的核心手段,重点在于延长干燥阶段的时间或增加干燥次数。在标准的灭菌程序中,干燥步骤通常利用余热蒸发水分,通过降低柜内压力加速水分汽化。若发现干燥效果不佳,可尝试将干燥时间从常规的15-20分钟延长至30-40分钟,或者在程序中增加一次额外的干燥循环。对于装载量较大或密度较高的物品,延长干燥时间能确保热量充分渗透至中心区域,使深层水分彻底蒸发。同时,确保干燥阶段的温度维持在100-120摄氏度之间,过低的温度会导致蒸发效率低下,而过高的温度可能损伤热敏感材料,因此需根据负载类型精准设定参数。
检查设备硬件与装载规范的影响
除了调整周期参数,硬件状态的维护与装载方式的规范性会直接决定干燥效果。冷凝水收集器若堵塞或排水阀故障,会导致柜内积水,蒸汽无法有效穿透负载,进而影响干燥效率。需定期检查疏水阀的工作状态,确保其能及时排出冷凝水,维持蒸汽的干燥度。在装载方面,物品之间应保留足够间隙,避免紧密堆叠导致蒸汽流通受阻。使用透气性良好的包装材料,如特制纸塑袋或透气无纺布,有助于湿气向外扩散。若设备老化导致加热元件功率下降,即使延长周期也难以达到理想的干燥效果,此时需对设备进行专业校准或维修,以恢复其热力学性能。