多材料一体化加工的核心逻辑与工艺优势
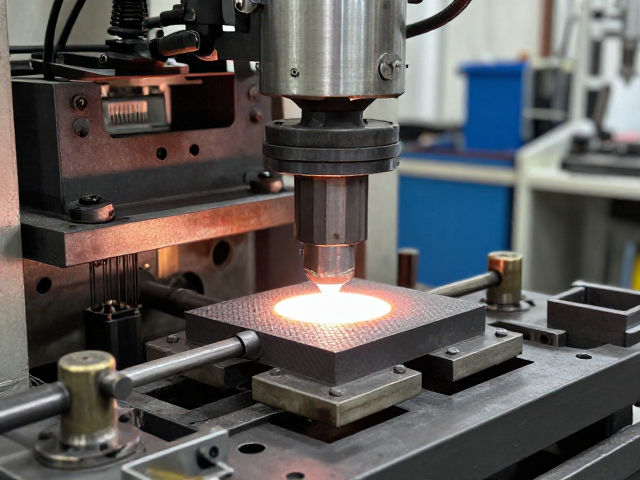
铸造机后处理与烧结环节的多材料一体化加工技术,打破了传统制造中不同材料需分别成型后组装的局限。通过在高通量激光选区熔化(SLM)或电子束熔化(EBM)设备中,利用多激光头协同或动态光路切换技术,同一加工舱内可同步或交替处理金属、陶瓷或复合材料。这种工艺路径显著减少了中间搬运与重新定位带来的累积误差,使得复杂结构中异种材料的结合面能够保持极高的几何精度。
该技术的核心优势体现在微观组织的可控性上。在多材料共烧结过程中,界面结合质量直接决定了最终部件的力学性能。通过精确调控激光能量密度与扫描策略,研究人员能够优化不同材料间的扩散行为,形成冶金结合或机械互锁界面。相较于传统粘接或焊接,一体化烧结消除了界面缺陷,提升了整体结构的疲劳寿命和抗蠕变能力,特别适用于航空航天发动机叶片、高散热电子封装以及医疗植入物等对性能要求严苛的应用场景。
后处理工艺对材料性能的决定性影响
烧结完成后的部件通常处于高内应力状态,且表面存在支撑结构残留,因此后处理是确保产品达到设计指标的关键步骤。去应力退火是首要工序,通过加热至材料再结晶温度以下并缓慢冷却,释放因快速熔凝产生的残余应力,防止零件在后续使用或精加工中发生变形或开裂。对于金属基复合材料,固溶处理和时效硬化也是常用手段,旨在调整析出相形态,从而提升硬度、强度或耐腐蚀性能。
表面精处理与尺寸修正紧随其后,直接影响部件的最终服役表现。喷砂、抛光或电解抛光可去除烧结过程中形成的氧化层和粗糙表面,提高部件的光洁度和生物相容性。针对精密零件,还需进行五轴数控铣削或磨削加工,以消除烧结收缩带来的尺寸偏差,确保装配公差。此外,热等静压(HIP)处理常用于消除内部微观孔隙,这对于高可靠性要求的结构件至关重要,能显著提升材料的致密度和断裂韧性。
技术挑战与质量控制体系
多材料一体化加工面临的主要挑战在于不同材料热物理性质的差异。熔点、热膨胀系数及导热系数的不一致,极易在烧结过程中导致翘曲、开裂或元素偏析。例如,陶瓷与金属复合时,巨大的热膨胀系数差异会在界面处产生显著的热应力。为解决这一问题,工艺开发中需引入中间过渡层或梯度材料设计,通过成分或微观结构的渐变来缓冲应力集中。同时,实时过程监控技术,如熔池监测和红外热成像,被用于实时反馈加工状态,动态调整激光参数以维持工艺稳定性。
质量控制体系需覆盖从粉末特性到最终检测的全流程。原料粉末的粒径分布、球形度及氧含量必须经过严格筛选,以避免气孔和夹杂。在检测环节,工业CT(计算机断层扫描)成为内部缺陷检测的主流手段,可无损识别孔隙、未熔合及裂纹。微观组织分析则依赖于金相显微镜、扫描电子显微镜(SEM)及电子背散射衍射(EBSD),用于评估晶粒尺寸、织构及相组成。只有当所有检测数据符合预设标准,部件方可进入最终装配或交付阶段。