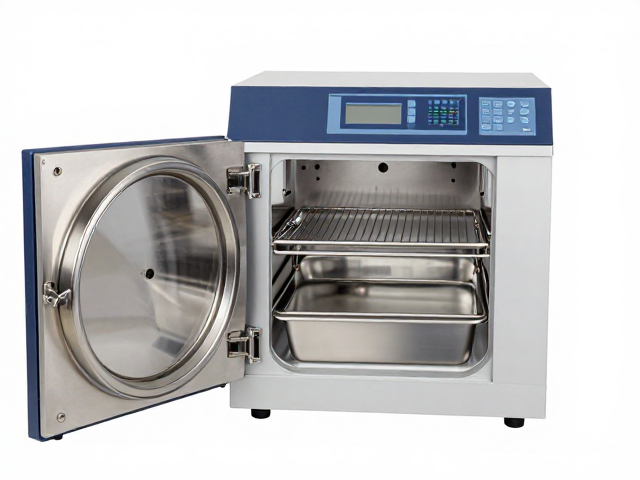
高压灭菌锅灭菌失败的核心诱因剖析
高压蒸汽灭菌过程中,冷点效应是导致灭菌失败的首要技术瓶颈。当灭菌物品装载方式不当或锅内空气排出不畅时,冷空气会滞留在灭菌室特定区域,形成局部低温死角。由于饱和蒸汽的温度与压力存在严密的对应关系,冷空气的存在直接导致该区域蒸汽分压降低,实际温度无法达到设定值(如121℃或134℃),从而无法有效破坏微生物的蛋白质结构。这种现象在装载过满、物品间无间隙或排气阀堵塞时尤为显著,使得即使压力表显示正常,生物指示剂仍可能呈现阳性结果。
包装材料与容器选择失误会引发蒸汽渗透受阻或冷凝水积聚,进而影响灭菌效果。使用过厚或不透气的材料包裹器械,或者在包装内部放置吸水性过强的敷料,会导致蒸汽难以穿透包装中心,同时产生大量冷凝水。这些冷凝水若无法及时排出,会在器械表面形成水膜,阻碍蒸汽与器械表面的直接接触。此外,若灭菌物品未充分干燥,残留的水分在冷却过程中可能通过毛细作用反向渗透至无菌区,造成二次污染,使得灭菌后的物品在开启瞬间即面临微生物复苏的风险。
全自动清洗消毒机对前处理质量的决定性作用
清洗质量直接决定了灭菌效果的上限,残留有机物是阻碍蒸汽穿透的主要屏障。全自动清洗消毒机通过高温碱性酶洗液与高压喷淋技术,能有效去除器械表面的血液、组织碎片等有机污染物。然而,若清洗参数设置不当,如喷淋压力不足、清洗时间过短或酶洗液浓度未达标,器械关节、齿槽等隐蔽部位极易残留微量有机物。这些残留物在高温高压灭菌过程中会发生变性凝固,形成保护膜,像“盾牌”一样阻挡蒸汽接触金属表面,导致微生物被包裹保护而存活,这种现象在骨科器械和复杂手术工具中表现尤为明显。
清洗过程中的漂洗与干燥环节对灭菌效果具有关键的从属影响。全自动清洗消毒机若漂洗用水水质不合格或漂洗次数不足,残留的洗涤剂成分可能与灭菌蒸汽产生化学反应,降低蒸汽纯度或腐蚀器械表面。更关键的是干燥不彻底带来的隐患,清洗后器械表面附着的微量水分含有环境中的微生物,若直接进入高压灭菌锅,这些水分在高温下可能成为微生物的营养源或保护剂。此外,干燥不充分导致器械表面潮湿,在灭菌结束后冷却过程中,潮湿表面更容易吸附周围空气中的微粒和微生物,破坏无菌屏障的完整性。
清洗与灭菌工序的协同优化策略
建立清洗与灭菌参数的联动机制是提升整体灭菌效果的关键路径。全自动清洗消毒机应配备水质监测与温度反馈系统,确保漂洗水硬度、电导率符合标准,并实时监控喷淋臂的旋转状态和清洗温度。当清洗机检测到某次清洗周期温度或压力异常时,可通过数据接口或人工复核机制,提示操作人员对器械进行重新清洗,避免将“半洁净”器械进入高压灭菌环节。这种前处理环节的严格把控,能显著减少灭菌锅因处理污染严重器械而产生的负荷波动,确保灭菌室内蒸汽环境的稳定性。
优化装载逻辑与排气流程是解决冷点效应的有效技术手段。在将经全自动清洗消毒机处理后的器械装入高压灭菌锅时,应遵循“重物在下、轻物在上、器械间留隙、包装不贴壁”的原则,确保蒸汽能够自由流通。同时,定期执行B-D试验(Boiling-Dawson test)以检测预真空系统的性能,验证冷空气是否被完全排除。对于预真空高压灭菌锅,需定期检查真空阀和疏水阀的工作状态,确保在抽真空和进蒸汽阶段能迅速建立并维持规定的负压环境,使饱和蒸汽能均匀渗透至包裹中心,实现真正的整体灭菌而非局部加热。