铸造机在临床粘接技术中的核心作用
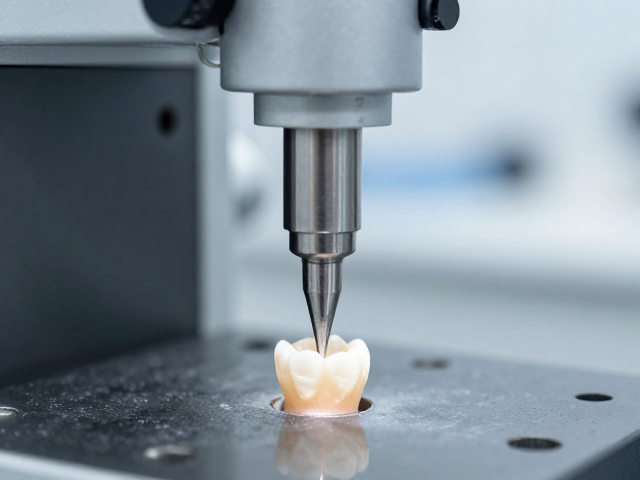
现代牙科修复领域对修复体与牙体组织的结合强度提出了极高要求,铸造机作为金属修复体制作的关键设备,其精度直接决定了修复体的边缘密合度。在固定桥、嵌体及高嵌体的制作流程中,传统的失蜡铸造法若控制不当,容易因包埋料膨胀不均或铸造压力波动导致铸件变形,进而影响粘接界面的微观形态。高精度铸造机的引入,使得金属基台的几何形状能严格贴合预备后的牙体形态,为后续树脂粘接剂形成严密的微机械嵌合奠定基础。
微米级精度控制并非单一设备的参数游戏,而是材料流动性、离心力分布以及温度曲线共同作用的结果。当铸造过程中的金属液流动平稳且无湍流,铸件表面的粗糙度保持在特定范围内,这直接影响了粘接剂的渗透与固位效果。过大的表面粗糙度可能导致应力集中,而过于光滑的表面则无法提供足够的机械锚固力。因此,理解铸造机在成型阶段对表面微观结构的塑造能力,是优化临床粘接成功率的关键环节。
微米级精度控制的技术参数解析
实现微米级的精度控制,核心在于对铸造离心力与包埋料热膨胀的精确计算与补偿。高转速离心铸造机通常能提供稳定且可重复的离心力,确保熔融金属克服表面张力填充至铸型的每一个细微角落。在实际操作中,铸圈加热曲线的标准化至关重要,包埋料在加热过程中发生的石英晶型转化会产生体积膨胀,这一膨胀系数必须通过精密计算来抵消金属冷却收缩带来的误差,从而将尺寸偏差控制在临床可接受的微米范围内。
温度传感器的实时反馈与自动调节系统也是维持精度的重要一环。铸造机的加热炉需具备均匀的热场分布能力,避免局部过热导致包埋料开裂或金属液过早凝固。对于金合金、钴铬合金等不同熔点的材料,需要匹配特定的升温速率和保温时间。通过优化这些热力学参数,可以减少铸件内部的气孔和缩松现象,确保修复体整体结构的致密性,为粘接界面提供理想的物理基础。
铸造表面处理后对粘接性能的影响
铸造完成后的表面处理是连接机械成型与化学粘接的桥梁。喷砂处理是去除铸型残留并增加表面粗糙度的常用手段,但喷砂颗粒的大小、压力以及距离需经过严格规范。过大的喷砂压力可能导致铸件表面产生微裂纹或过度变形,破坏微米级精度;而过轻的处理则无法形成有效的微观倒凹结构。理想的表面处理应在保留铸造精度的前提下,提供均匀且适度的表面纹理,以增强粘接剂的机械锁结作用。
化学预处理技术进一步提升了粘接界面的稳定性。使用专用的金属底涂剂或硅烷偶联剂,可以在金属氧化物表面与树脂粘接剂之间形成化学键合。这一过程需要严格控制处理时间、溶剂挥发程度以及环境湿度。某些新型陶瓷-金属复合修复体还涉及激光处理或等离子喷涂,这些技术旨在在微米尺度上重构表面能,促进粘接剂的润湿与渗透,从而在不同材料界面间构建持久且高强度的连接层。
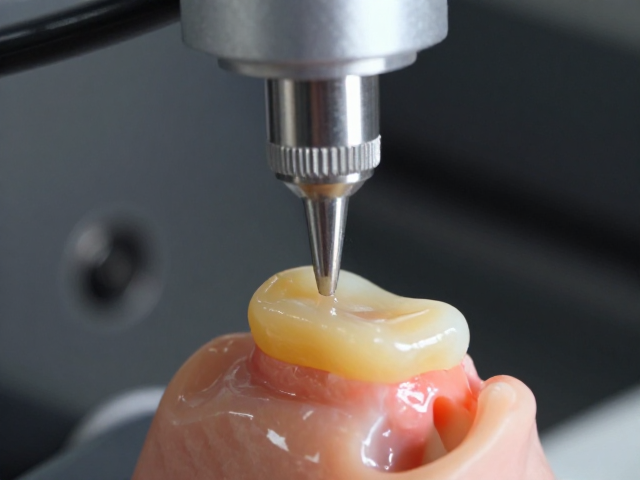
临床粘接操作中的精度协同策略
在临床粘接过程中,修复体的就位情况直接反映了铸造精度与牙体预备的匹配度。若铸造精度不足,修复体边缘会出现悬突或间隙,导致粘接剂层过厚,进而引发继发龋或牙周炎症。医生需通过试戴检查边缘密合性,必要时进行微调,但过度调磨会破坏修复体内部的应力分布和粘接界面的完整性。因此,前期铸造环节的精准控制是减少临床干预、确保长期疗效的前提。
粘接剂的选择与操作手法需与修复体的材质特性相匹配。对于高精度铸造的金属修复体,全瓷粘接技术或树脂改良玻璃离子粘接技术常被采用。操作时需严格遵循隔湿原则,避免唾液或血液污染粘接界面。粘接剂的厚度应控制在理想范围内,过厚会降低粘接强度,过薄则难以填补微观不平整。通过精确控制光照固化时间与强度,确保树脂基质的完全聚合,从而最大化发挥铸造精度带来的优势。
长期随访数据与临床效果评估
长期的临床观察数据显示,采用高精度铸造技术制作的修复体,其边缘封闭性显著优于传统方法。在五年的随访期内,边缘渗漏导致的继发龋发生率明显降低,牙周组织的健康状况保持稳定。这种长期稳定性得益于微米级精度带来的良好边缘适合性,减少了细菌侵入和粘接剂老化的风险。临床医生通过定期复查探诊深度和X线检查,能够客观评估修复体的长期成功率。
患者满意度的提升也与修复体的精确度密切相关。良好的边缘密合不仅避免了食物嵌塞和口臭问题,还提升了修复体的美观度和舒适度。通过对比不同精度控制策略下的临床结果,可以发现,对铸造参数的精细化调整能够显著改善修复体的长期表现。这种基于数据的临床决策过程,有助于建立更规范的治疗标准,推动牙科修复技术向更高精度方向发展。