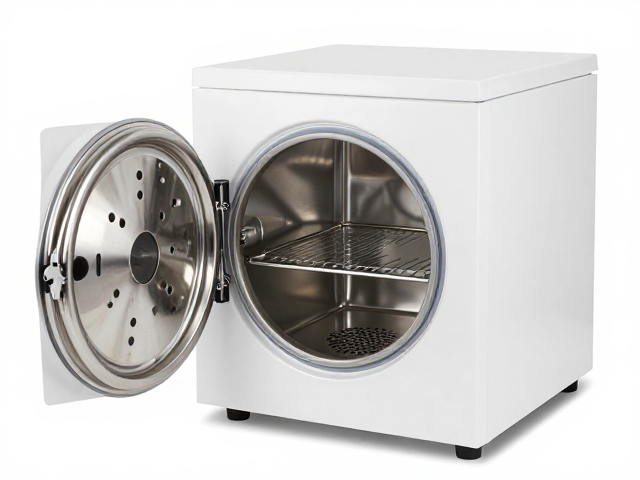
高压灭菌后干燥度不足的成因解析
高压灭菌过程中的干燥效果往往受到装载方式、包裹材料以及排气阶段参数设置的直接影响。当灭菌物品在灭菌周期结束后未能达到预期的干燥标准,通常意味着饱和蒸汽中的水分未能有效分离并排出。若灭菌室内残留过多冷凝水,或排气过程中压力下降过快导致液体沸腾溅湿,都会显著增加物品的含水率。这种水分残留不仅会影响无菌屏障的完整性,还可能为后续微生物的滋生提供温床,进而引发交叉污染的风险。
从热力学角度分析,干燥的核心在于利用高温空气的热能置换物品内部的水分,并通过负压环境加速水分蒸发。若排气阀开度过大,冷空气急速进入可能引起局部温度骤降,导致蒸汽迅速凝结成水滴附着在器械表面。此外,灭菌物品的堆积密度过大,阻碍了热空气在载荷内部的流通,使得中心区域的水分难以通过对流作用带走。因此,理解蒸汽动力学与空气置换的物理过程,是解决干燥度波动的基础前提。
标准化操作对干燥指标的关键影响
操作规范中的装载细节直接决定了热交换的效率,其中包裹材料的透气性与包装物的厚度是两大决定性变量。使用透气性良好的医用无纺布或纸塑袋,相较于传统棉布,能更有效地促进蒸汽穿透与水分排出。同时,包裹物的放置需严格遵循“大件在下、小件在上,松散摆放”的原则,避免物品相互挤压形成密闭空间,阻碍湿气扩散。对于金属器械盘,建议加装吸水垫或采用专用托盘,以吸收灭菌过程中产生的冷凝水,防止水滴直接浸泡器械。
排气阶段的参数设置是控制干燥度的另一大关键环节。现代高压灭菌设备通常配备程序控制的排气阶段,通过调节排气时间和负压强度,优化水分去除过程。若排气时间不足,灭菌室内残余蒸汽未完全排出,物品表面会残留水膜;若负压抽吸过度,可能导致液体沸腾溅射。因此,需根据装载类型(如敷料、器械、液体)选择匹配的干燥程序,确保排气速率与物品吸湿特性相匹配,从而在物理层面锁定干燥效果。
监测与验证干燥度的科学方法
验证干燥度并非依赖主观目测,而是需要借助严密的物理化学指示系统。化学指示卡(如干燥指示卡)会因接触水分而发生颜色变化,通过对比灭菌前后的颜色差异,可初步判断包裹内部的干燥状态。然而,化学指示卡仅能反映表面或局部的水分接触情况,无法替代物理监测数据。因此,必须结合灭菌记录中的温度、压力曲线,特别是干燥阶段的实际参数,进行关联性分析。若物理参数正常但指示卡变色,则需排查指示卡放置位置或包装材料的透气性问题。
更为严密的验证方式包括物理监测与生物学监测的结合。物理监测通过记录干燥阶段的温度维持时间和负压值,确认热力学条件是否满足水分蒸发需求。在关键批次或新包装材料引入时,可进行湿重测试,即称量灭菌前后物品的重量差,计算含水率。这一数据需符合相关行业标准(如ISO 17665或GB 19281中关于干燥度的要求),确保器械含水率低于规定阈值(通常为0.2%-0.5%)。通过多维度的验证体系,可精准把控干燥度指标,排除潜在风险。
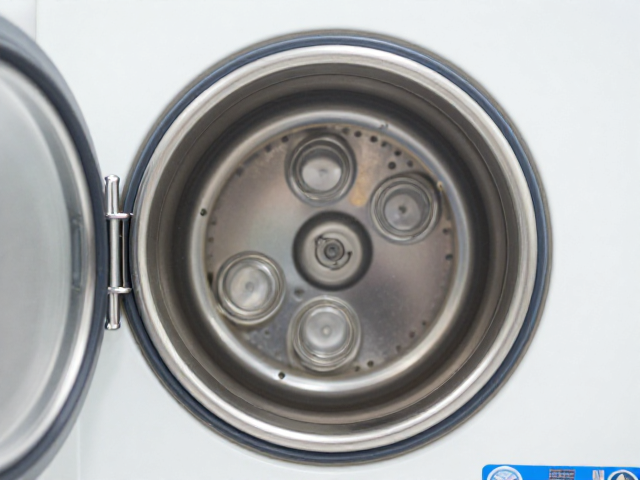
日常维护与故障排查策略
高压灭菌锅的干燥效果高度依赖于设备的密封性能与真空系统的工作状态。门封条的老化、变形或沾染异物,会导致灭菌室在排气阶段无法建立有效的负压环境,致使湿气无法排出。因此,每日使用前需检查门封条的完整性,定期清洁密封槽,确保无纤维残留或硬化结垢。同时,疏水阀(汽水分离器)的通畅性至关重要,若疏水阀堵塞或失灵,冷凝水无法及时排出,会直接导致灭菌室内积水,严重影响干燥效果。
真空泵是提供干燥阶段负压的核心组件,其性能衰减会直接导致干燥时间延长或干燥不彻底。需定期检查真空泵的油位、滤芯状态以及真空度读数,确保其能在规定时间内达到设定的负压值。若发现干燥效果持续不佳,在排除装载与操作因素后,应检查蒸汽发生器的水质纯度,硬水形成的水垢会降低热交换效率,增加冷凝水量。建立定期的预防性维护计划,对关键部件进行校准与更换,是维持干燥度稳定性的根本保障。