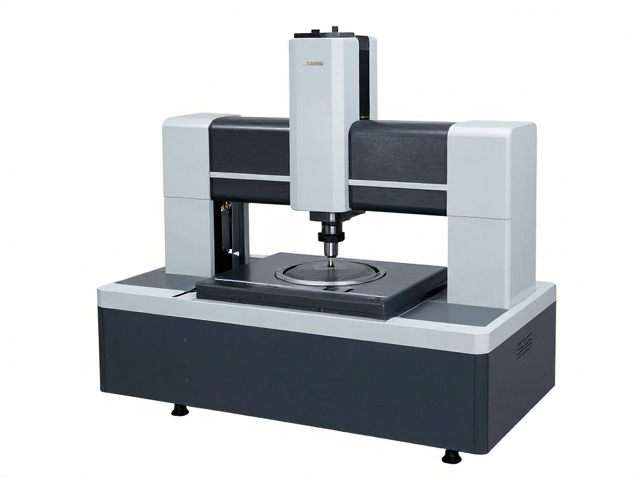
模型设备校准的核心逻辑与基础准备
石有模型设备在长期运行中,机械结构的微小形变、导轨磨损以及环境温度变化都会导致加工原点偏移,进而影响铣削的几何精度。校准并非简单的参数调整,而是通过标准化流程恢复设备各轴线的几何关系,确保X、Y、Z三轴严格垂直且运动轨迹符合设计公差。这一过程需要专业的校准工具配合,如高精度激光干涉仪、标准块规以及经过严格检定的塞尺,以量化设备当前的实际状态,为后续优化提供真实数据支撑。
在进行任何校准操作前,必须建立严密的物理与环境基准。工作台需彻底清洁,去除油污、石屑及灰尘,因为微米级的污染物足以扭曲测量结果。同时,设备需完成规定的预热程序,通常建议空载运行指定时长,使主轴轴承、丝杠等核心部件达到热平衡状态,消除因冷态启动带来的热变形误差。只有当环境温度稳定在标准区间(如20±2℃),且设备机械结构处于稳定的热力学状态下,后续的校准数据才具备可重复性和实际参考价值。
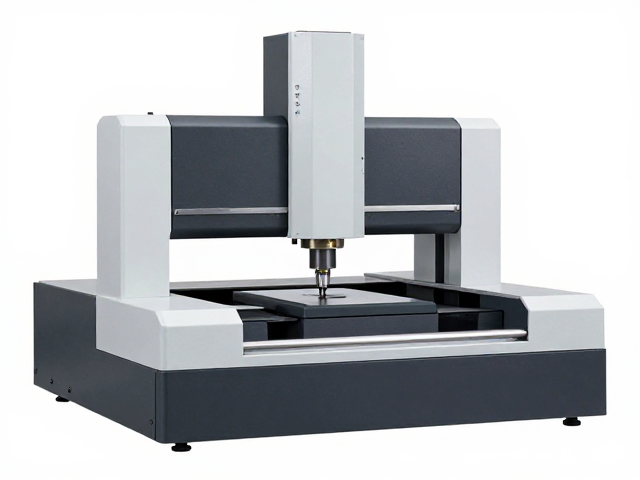
关键几何精度校准与参数设定
直线度与垂直度是决定铣削面平整度与孔位精度的基石。校准过程中,需使用高精度水平仪或电子水平尺检测床身与立柱的水平度,再借助精密直角尺或激光准直仪验证各轴间的垂直关系。若发现偏差,需通过调整机床底座下的微调垫片或修正伺服补偿参数进行修正。对于主轴系统,需检测主轴端面跳动及径向跳动,确保主轴旋转中心与工作台移动轨迹的一致性,这是避免铣削表面出现波纹或尺寸超差的关键步骤。
进给系统的反向间隙补偿是提升定位精度的另一重点。通过激光干涉仪测量各轴在正向与反向移动中的位置差,计算出具体的反向间隙数值,并将该值写入数控系统的参数表中。这一补偿能消除机械传动链中因齿轮啮合或丝杠螺母间隙导致的“空程”现象,使得刀具在换向时能精准响应指令位置。校准后的验证环节需进行多点位打表测试,对比理论坐标与实际测量值,确保误差控制在行业标准范围内,从而为高精度石材加工提供严密的几何保障。
铣削效率优化与工艺参数匹配
校准完成后的设备处于最佳机械状态,此时需结合石材的物理特性优化铣削参数。不同硬度、脆性的石材对刀具转速、进给速度及切削深度的要求截然不同。基于校准后的精度稳定性,可适当提升进给速率,因为稳定的几何关系能减少振动,使刀具更有效地切除材料。需根据刀具直径和石材类型,计算并设定合适的主轴转速,避免因转速过高导致刀具崩刃或转速过低造成材料挤压破碎,从而在保证表面质量的前提下最大化去除率。
冷却与排屑系统的协同优化直接影响铣削的连续性与刀具寿命。校准过程中需检查冷却液喷嘴的角度与流量,确保切削区域获得充分覆盖,及时带走热量与石粉。对于干式铣削设备,需优化真空吸附系统与吸尘管道的密封性,防止石粉堆积影响传感器读数或阻碍刀具运动。通过精准匹配切削参数与辅助系统,减少因散热不均或排屑不畅导致的停机清理时间,实现从单件加工到批量生产的全流程效率提升,使设备在高效运转中保持长期的精度稳定性。