印模材物理特性与铣削几何误差的关联机制
印模材料在经历高温烧结过程中,内部晶粒结构的重排与致密化会引发显著的体积收缩,这种物理形变直接决定了最终修复体或模型的尺寸精度。不同基质的印模材,如聚醚橡胶或硅橡胶,其高分子链在热力学作用下的响应差异会导致收缩率的不均匀分布。当收缩行为发生在非受控方向时,铣削路径基于原始数字模型生成的刀具轨迹便会产生系统性偏差,导致修复体边缘密合度下降或咬合关系错位。
铣削精度不仅仅依赖于机床的机械稳定性,更深受原材料在成型阶段尺寸稳定性的制约。若印模材在烧结后未能通过等温处理消除内应力,其残余收缩可能在后续加工中持续释放,造成动态误差。这种由材料本体特性引发的微观形变,会在宏观上表现为修复体就位困难或邻接关系异常,进而影响临床治疗的长期成功率。因此,理解材料微观结构演变与宏观尺寸变化之间的耦合关系,是提升数字化牙科制造精度的核心前提。
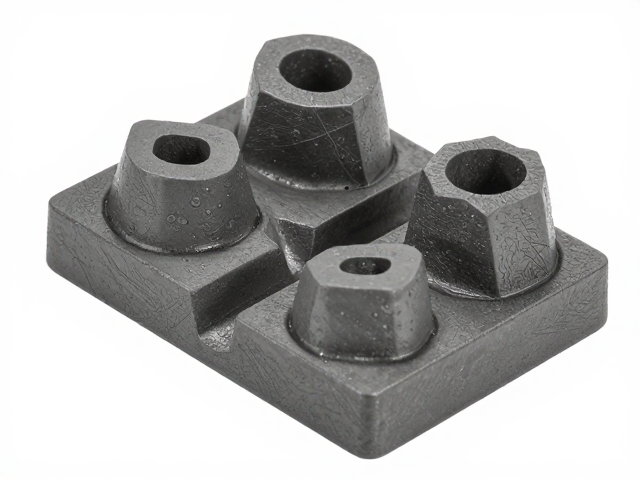
关键影响因素对烧结收缩行为的调控作用
烧结温度曲线的设定对印模材的致密化过程起着决定性作用。过高的升温速率可能导致材料表面迅速硬化而内部尚未完全收缩,形成应力集中区,进而引发局部翘曲或整体尺寸偏差。相反,缓慢且均匀的升温策略有助于分子链段有序排列,减少因热梯度产生的内应力,从而获得更一致且可预测的收缩率。此外,保温时间的长短直接影响晶粒生长的程度,过长的保温可能导致晶粒粗大,削弱材料力学性能并加剧长期尺寸不稳定。
环境湿度与压力条件亦会干扰印模材的烧结行为,进而影响最终的铣削精度。高湿度环境可能促使吸水性基质的印模材发生微量的膨胀或吸湿变形,抵消部分烧结收缩,导致尺寸测量数据出现波动。在高压环境下,材料的致密化过程受到外部约束,可能抑制自由收缩,使得实际收缩率低于理论值。因此,严格控制烧结炉内的温湿度平衡,对于获得高重复性的尺寸精度至关重要,任何环境参数的偏离都可能转化为铣削过程中的不可控误差源。
数字化监测与工艺优化策略
采用高精度三维扫描与激光干涉仪对烧结前后的印模材进行形变监测,是量化收缩率的有效手段。通过对比数字模型在烧结前后的点云数据,可以精确计算各轴向的线性收缩率,并识别非均匀收缩区域。基于这些实测数据,可以建立材料收缩数据库,为CAD/CAM软件提供补偿算法的基础参数。这种数据驱动的优化方法,能够显著降低因材料批次差异或环境波动带来的精度损失,提升修复体的拟合度。
引入后处理工艺如等温退火或表面涂层处理,可有效稳定印模材的尺寸结构。退火处理通过消除内部残余应力,减少后续加工或使用过程中的尺寸漂移,从而提高长期稳定性。此外,优化铣削刀具路径,采用自适应切削策略,根据材料局部收缩特性动态调整切削深度和进给速率,能够减少切削力引起的变形,进一步提升加工精度。通过结合材料预处理与加工工艺的动态调整,可实现从原材料到成品的全流程精度控制。