车针材质与磨削效率的核心差异
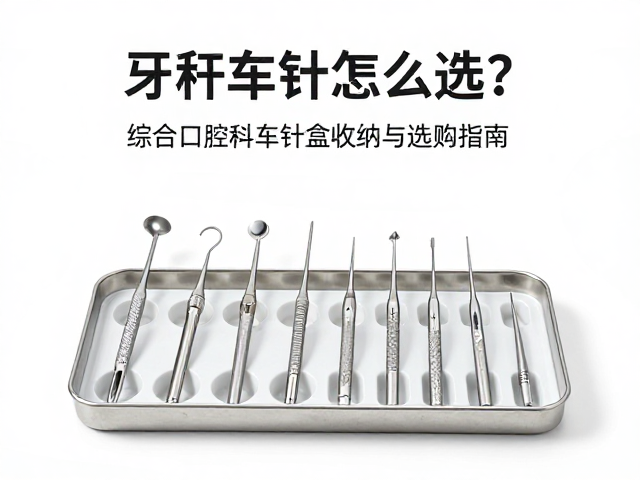
牙科车针的核心材料通常为硬质合金,其制造工艺决定了磨削性能与耐用度。市面上常见的硬质合金车针由碳化钨微粒与钴粘结剂通过粉末冶金技术烧结而成,碳化钨的比例越高,通常意味着更高的硬度和耐磨性,但也可能增加脆性。在临床操作中,不同粒度的金刚砂涂层或激光纹理处理会直接影响切割速度与产热情况。例如,用于快速去除腐质的粗粒车针切削效率高,但表面粗糙度较大;而用于精细修整牙体形态的细粒车针则能提供更为平滑的切削面,减少微裂纹产生的风险。
选择时需关注车针柄部的连接方式,主要分为等径柄与锥形柄两种标准。等径柄直径通常为2.2毫米,适用于大多数低速手机,其夹持稳固,更换方便,是综合口腔科日常备感的基础配置。锥形柄直径约为1.6毫米,需配合专用的高速手机使用,这种设计能减少旋转时的晃动,提高在高转速下的稳定性,特别适合需要极高精度修复的牙体预备工作。明确手机类型与车针柄部的匹配,是确保操作安全与效率的前提。
临床场景下的形态与功能匹配
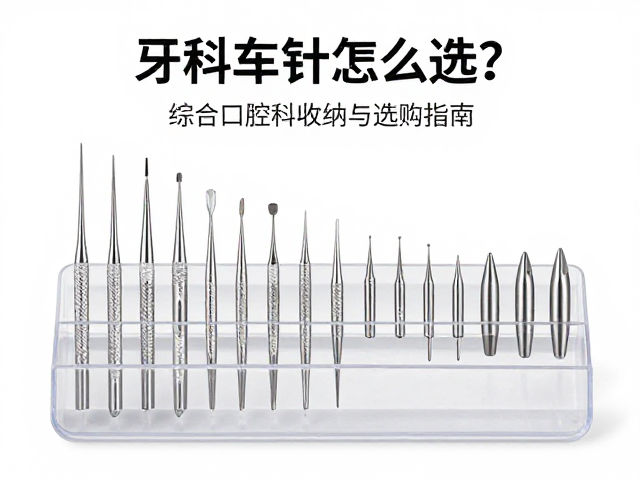
不同牙科治疗项目对车针的几何形状有着严格要求。圆球形车针常用于开髓及去除少量腐质,其运动轨迹呈旋转状,对周围组织的侧向切削力较小。楔形或倒锥形车针则广泛应用于窝洞制备,能够形成清晰的洞壁和底平,有利于充填材料的就位与封闭。盘形车针多用于邻面去釉或修整牙冠外形,其扁平结构能高效处理大面积牙釉质。此外,裂钻或端粒钻常用于切断根管或进行精细切割,其刃口设计需保持锋利以避免打滑。
在综合口腔科中,医生需根据牙位特点灵活选用。前牙美学修复通常选用细长的裂钻或专用车针,以应对复杂的切端形态;后牙咬合面预备则常使用球形或倒锥形车针,以处理深窝洞及邻面接触区。对于根管治疗,专用镍钛车针或不锈钢车针因其优异的弹性或刚性,能更有效地清理根管系统。正确识别车针头部标记与型号,能避免误用导致牙体组织过度切削或治疗失败。
收纳系统对车针寿命的影响
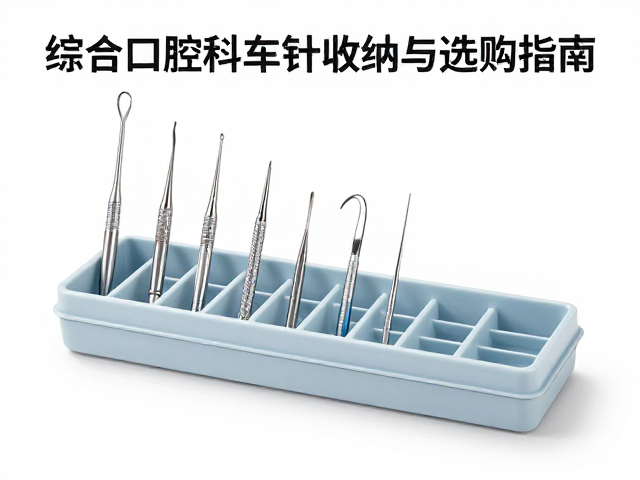
车针的收纳方式直接影响其刃口完整性与使用寿命。传统塑料盒收纳虽成本低,但车针之间易发生碰撞,导致刃口微崩或卷刃,长期使用会降低切削效率并增加产热。相比之下,带独立卡槽的硅胶或硬质塑料收纳盒能固定每颗车针的位置,防止相互摩擦。部分专业收纳系统采用分层设计,将不同型号、柄径的车针分区存放,并标注清晰的使用状态,如“已灭菌”、“待用”或“报废”,有助于临床管理的规范化。
高温高压灭菌是车针消毒的主要方式,收纳盒需具备良好的耐热性与密封性。劣质收纳盒在高温下易变形,导致车针夹持不稳,甚至因密封不严引起二次污染。部分一次性使用的无菌车针包装也需配合专用的开启工具,避免徒手撕扯造成包装破损或车针污染。建立标准化的清洗、灭菌、储存流程,能显著延长车针的使用寿命,降低因车针钝化导致的患者不适与治疗时间延长。
日常维护与安全使用规范
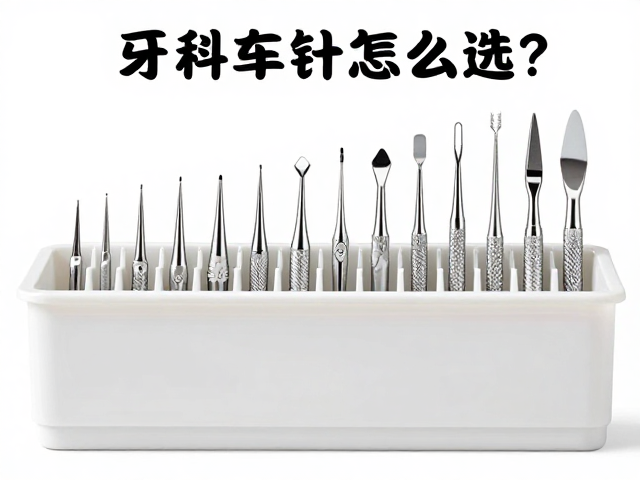
车针在使用后必须立即进行彻底清洗,以去除残留的牙本质碎屑、金属粉尘及生物膜。超声波清洗机能有效清除细微缝隙中的污染物,但需注意清洗液的选择,避免使用强酸性或强碱性溶液腐蚀硬质合金涂层。清洗后的车针应进行干燥处理,防止水分残留导致氧化生锈,特别是在潮湿环境中,生锈的车针不仅影响切削性能,还可能因锈迹脱落进入患者体内引发炎症。
定期检查车针刃口状态是保障医疗安全的关键步骤。出现明显卷刃、崩口、弯曲或旋转不灵活的车针应立即报废,严禁继续使用。钝化的车针在切削时会产生大量热量,可能导致牙髓损伤或周围软组织灼伤。操作过程中需严格遵循无菌原则,避免车针在非无菌区域交叉污染。同时,注意观察手机夹持力度,过紧的夹持可能导致柄部变形,过松则会引起高速旋转下的甩动,造成医疗事故。