GB/T 19629标准激光打标工艺基础
GB/T 19629《金属产品标识用激光打标通用技术条件》确立了金属表面激光打标的核心技术要求,其核心在于确保标识的可读性、持久性及对基体材料性能的无损。该标准适用于碳钢、不锈钢、铝合金等常见工业金属材料的表面标记,重点规范了标记区域的对比度、字符高度、线宽以及标记深度等关键物理参数。在实际生产场景中,严格遵循此标准不仅是满足国家质量监督部门合规审查的必要条件,更是保障产品全生命周期追溯体系有效运行的技术基石。
工艺实施的首要环节在于激光参数与材料特性的匹配。不同金属材质对不同波长激光的吸收率存在显著差异,例如光纤激光打标机在黑色金属上表现优异,而紫外激光则更适用于高反材料或精密电子元件。操作人员需依据GB/T 19629中关于标记清晰度的定义,调整脉冲频率、峰值功率及扫描速度,以在材料表面形成符合标准要求的氧化层或微坑结构。这种物理或化学变化的控制,直接决定了标识在后续环境应力测试下的稳定性,避免因标记过浅导致磨损脱落,或因过深引发材料应力集中。
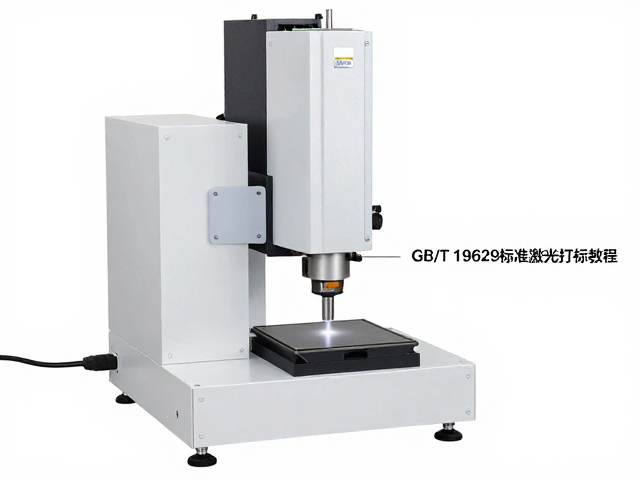
Cutting Bur工艺详解与参数优化
Cutting Bur(切割毛刺/切痕)工艺并非传统意义上的去除材料,而是指在激光打标过程中,通过高能量密度激光束对材料表层进行局部熔融、汽化及排斥,从而在标记边缘形成具有特定几何特征的微观结构。在GB/T 19629的语境下,优化Cutting Bur的核心目标是消除因热效应产生的残留熔渣或粗糙边缘,确保标记线条边缘锐利、背景平整。这一工艺特别适用于需要高对比度标识的场景,通过精确控制激光能量密度,使标记区域与未标记区域形成明显的形貌差异,从而提升视觉识别效果。
实现高质量的Cutting Bur效果,依赖于严密的工艺参数窗口设定。技术人员需重点监控离焦量、扫描间距及填充模式。过大的离焦会导致光斑能量密度不足,无法有效清除边缘残留物,形成模糊的毛刺;而过小的离焦或过高的能量则可能造成材料过度熔穿,破坏基体完整性。实际应用中,通常采用螺旋线填充或逐行扫描策略,配合高频振镜的响应特性,确保激光能量均匀分布。通过微调这些参数,可以使标记边缘呈现出光滑、无飞溅的理想状态,完全契合标准中对标记外观缺陷的严格限制。
合规性检测与质量控制流程
依据GB/T 19629标准,合规性检测需涵盖目视检查、尺寸测量及附着力测试等多个维度。目视检查主要评估标记的完整性、无缺失、无重影及背景清洁度,通常要求在标准光照条件下,通过肉眼或低倍放大镜确认字符符合最小高度和线宽要求。尺寸测量则需使用高精度影像测量仪或激光轮廓仪,对标记的深度、宽度及高度进行量化分析,确保数据落在标准规定的公差范围内。这一过程需建立严密的检测作业指导书,明确抽样规则与判定准则,以保障批次间的一致性。
数据记录与追溯是合规管理的另一项核心内容。每一次打标作业的关键参数,如激光功率、扫描速度、频率、填充图案ID等,均应实时记录并关联至具体产品序列号。这些数据构成了产品质量档案的重要组成部分,用于应对后续的质量审计或失效分析。当检测发现标记不符合标准时,需立即启动偏差处理流程,分析参数漂移原因,如光学镜片污染、振镜动态特性变化或电源波动,并进行纠正措施。通过闭环的质量控制体系,确保每一枚标识均严格遵循GB/T 19629的技术规范,实现从生产源头到最终交付的全程合规。