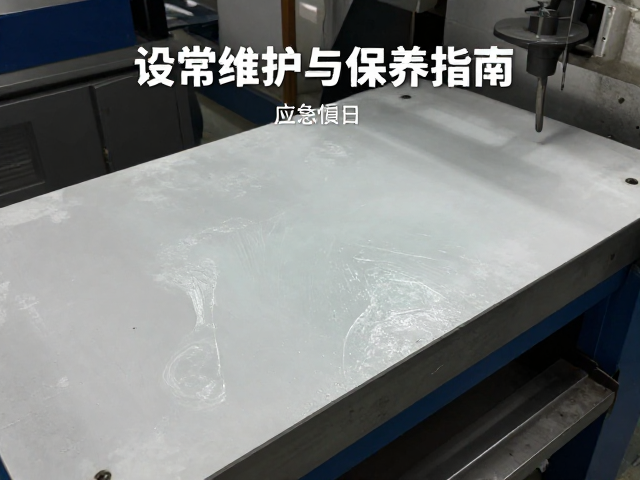
铸造机贴面修复的核心原理与前期评估
铸造机在长期运行过程中,其贴面组件常因机械应力、热疲劳或磨损导致表面出现划痕、凹坑或局部剥落,这些细微损伤若不及时处理,会直接影响成型件的精度与表面质量。修复工作并非简单的填补,而是基于材料相容性与表面物理特性的精密作业,需严格遵循从清洁、检测、打磨到修复的标准化流程。在进行任何物理干预前,必须对受损区域进行彻底清理,去除油污、氧化物及松动颗粒,确保后续修复材料能与基材形成牢固结合,这是保证修复后结构稳定性的首要前提。
评估损伤程度是决定修复方案的关键步骤,需根据贴面材质(如陶瓷、金属或复合材料)及受损深度选择合适工艺。对于浅表性划痕或轻微磨损,通常采用精细研磨与抛光即可恢复平整度;若涉及深层裂纹或结构性缺损,则需引入填补、焊接或重铸等更复杂的修复手段。此阶段需借助放大镜、显微镜或三维扫描设备辅助判断,避免盲目操作导致损伤扩大。准确识别失效模式有助于匹配正确的修复参数,减少材料浪费并提升修复效率,为后续精细化操作奠定坚实基础。
标准化修复流程与关键操作细节
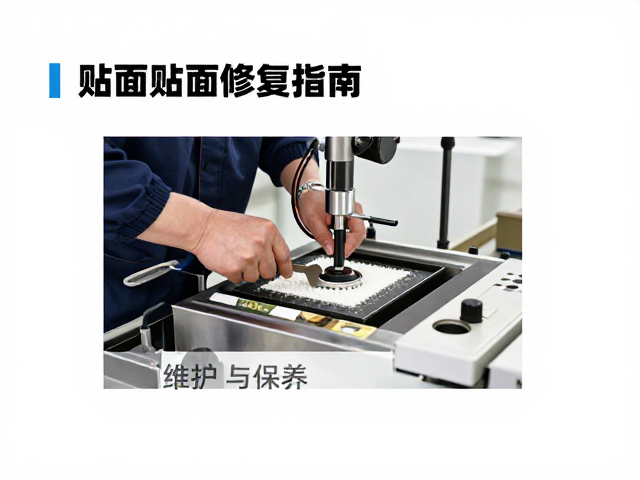
修复作业的核心在于表面处理与材料填充的精准控制。对于需要填补的缺陷区域,应先使用专用清洗剂进行超声清洗,随后通过无水乙醇擦拭确保表面绝对干燥。若进行打磨处理,应选用不同目数的金刚石砂纸或研磨盘,由粗配向细配逐步过渡,严禁使用过粗磨料导致基材过度去除。打磨过程中需保持均匀施力,避免局部过热引发材料相变或应力集中,打磨后需再次清洁,确保无残留粉尘影响粘接效果。
材料填充与固化阶段需严格监控环境温湿度,严格参照材料说明书规定的配比进行混合。对于双组分修复剂,混合后需静置消泡,确保无气泡残留后迅速注入缺陷部位。填充时应采用刮刀或注射器逐步压实,确保材料完全填充且无空隙。固化过程需控制升温曲线,避免温度骤升导致内部应力开裂或挥发物残留。固化完成后,需进行外观检查与尺寸测量,确认修复区域与周围表面平滑过渡,无突起、凹陷或色差,必要时进行微调打磨以满足精度要求。
日常维护策略与预防性保养
设备日常维护的核心在于建立严密的润滑与清洁体系,这是延长贴面组件寿命的基础。每日作业前需检查润滑系统油位与管路密封性,确保导轨、滑块等运动部件获得充分润滑,防止干摩擦引发异常磨损。清洁工作需使用无绒布与专用清洁剂,定期擦拭设备表面及贴面组件,及时清除金属屑、粉尘及残留溶剂,避免污染物侵入精密配合面。特别需注意散热系统的清洁,定期清理散热风扇滤网及散热片,确保设备在最佳温度区间运行,防止高温加速材料老化。
预防性保养需制定周期性检查计划,重点监测贴面组件的磨损状态与连接部件的紧固情况。每周需检查关键螺栓、销轴的紧固力矩,防止因振动导致松动。每月需对贴面表面进行系统性检测,记录磨损痕迹变化趋势,评估是否需要调整工艺参数或提前更换部件。同时,需定期检查电气控制系统与传感器状态,确保设备运行参数稳定,避免因信号误差导致加工偏差。通过系统化维护,可显著降低突发故障率,维持设备长期稳定运行。
常见故障诊断与应急处理
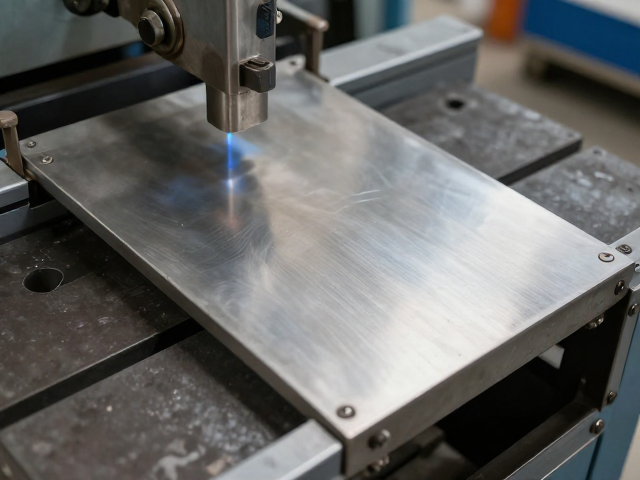
设备运行中出现异响、振动或成型件表面缺陷时,需迅速定位故障源。若发现贴面组件表面出现不规则划痕或局部变色,通常与润滑不足或冷却系统失效有关。此时应立即停机,检查润滑油路是否堵塞或泄漏,确认冷却液流量与温度是否正常。若振动异常,需检查设备底座紧固情况及贴面组件安装平行度,排查因安装不当导致的共振现象。快速响应可防止小问题演变为严重损坏,减少停机时间。
对于贴面组件突然断裂或大面积剥落等严重故障,需执行标准化应急停机程序,切断电源并锁定设备,防止意外启动造成人身伤害或设备进一步损坏。随后需记录故障发生时的运行参数、操作日志等信息,为后续分析提供数据支持。在等待专业维修人员介入期间,需对受损区域进行临时保护,防止污染物侵入或二次损伤。严禁在未明确故障原因前强行启动设备或尝试非常规修复,确保安全第一原则贯穿整个应急处理流程。