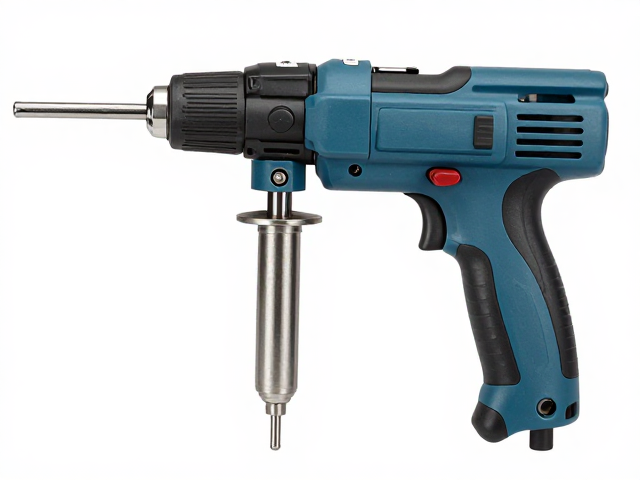
转速范围定义与核心应用场景
钻种植设备在300-400000rpm的宽泛区间内,覆盖了从重型结构钻孔到精密微电子加工的多种工艺需求。这一转速跨度并非单一模式的堆砌,而是对应着截然不同的刀具力学特性与材料去除机制。在300至5000rpm的低速区间,设备主要应对高扭矩输出需求,常见于木材、软金属或厚壁材料的粗加工阶段。此阶段的核心在于克服材料阻力,确保切削过程的稳定性,避免因进给过快导致刀具崩刃或工件移位。
当转速提升至5000至10000rpm,进入常规精密加工领域,适用于大多数金属板材、工程塑料的成型与打孔。此时切削速度与散热效率达到较为平衡的状态,能够应对标准化工业生产中的批量作业。该区间对主轴同心度要求较高,任何微小的振动都会直接影响孔壁的光洁度,因此需要配合高精度的刀柄系统进行作业,以确保加工尺寸的公差控制在微米级别。
高速与超高速区间的工艺特性
超过10000rpm直至400000rpm的区间,标志着设备进入高速与超高速加工领域。在此范围内,离心力成为主导因素,刀具的动平衡精度至关重要。对于40000rpm至100000rpm的高速段,主要应用于硬质合金、陶瓷及复合材料的高效切削。高转速带来的高线速度能够显著降低切削力,减少热损伤,特别适合薄壁件加工,防止因受力变形导致的精度丢失。
进入100000rpm至400000rpm的超高速区间,应用场景高度垂直化,主要集中在半导体晶圆切割、PCB微孔钻削、牙科种植体加工及精密光学元件制造。在此极端工况下,传统的冷却方式难以应对瞬间产生的高温,通常需采用气冷或微量润滑技术。主轴的气浮或磁悬浮轴承技术成为关键,它们能消除机械接触摩擦,提供极高的动态响应速度,确保在极高转速下仍保持极低的径向跳动,满足纳米级或亚微米级的加工精度要求。
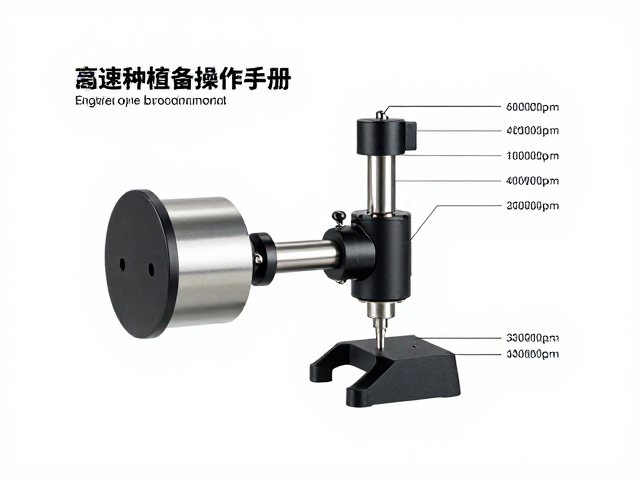
主轴系统与动力传输匹配
要实现300-400000rpm的稳定运行,主轴单元的设计逻辑存在显著差异。低速段通常采用机械传动或低速电机直驱,结构相对简单,扭矩密度大,能够承受剧烈的冲击载荷。随着转速提升,传动结构需向高速电主轴过渡,通过内置高频电机直接驱动刀柄,消除皮带或齿轮传动的能量损耗与振动源。这种设计使得设备在高速段能获得更纯净的旋转运动,减少热伸长对精度的影响。
在超高速段,主轴轴承的选择直接决定设备的寿命与精度保持性。角接触球轴承在中等高速段表现优异,而在100000rpm以上,空气静压轴承或混合陶瓷轴承成为主流选择。这些轴承材料具有优异的耐热性和低摩擦系数,能有效抑制高速旋转下的温升。同时,刀柄系统的夹持力需经过严密的计算,既要防止高速离心力导致的刀具松动,又要避免夹持过紧造成刀柄变形,通常采用液压夹持或热缩刀柄来提供均匀且稳定的径向约束。
冷却系统与热管理策略
不同转速区间对散热的需求截然不同,直接关联设备的连续工作能力。在300-10000rpm区间,切削热主要通过切屑排出,传统的水基冷却液或切削油能有效带走热量并润滑刀具。此阶段的热管理重点在于流量控制与过滤,确保冷却液能充分覆盖切削区,防止铁屑堆积影响加工表面质量。冷却系统的稳定性直接影响刀具寿命,特别是在加工高硬度材料时,充足的冷却是防止刀具早期失效的关键。
当转速突破100000rpm,传统液体冷却带来巨大阻力且易引发飞溅,逐渐被高压空气冷却或微量润滑(MQL)取代。高速旋转产生的空气动力学效应使得气流能深入刀具与工件接触点,迅速带走热量并吹除切屑。在400000rpm的极限工况下,热量产生速度极快,需结合主轴内部的内冷通道设计,通过高压气体直接作用于刀尖。这种干式或近干式加工方式不仅减少了废料处理成本,更避免了液体残留对精密元件的腐蚀,是超高速加工环境下的标准热管理方案。
操作规范与安全防护机制
操作此类宽转速范围设备,严格的程序设定是安全前提。不同转速对应不同的安全转速限值,操作前必须核对刀具的最大许用转速,严禁超转速使用,否则会导致刀具因离心力破裂引发严重安全事故。设备通常配备电子限速功能,当检测到负载异常或转速波动过大时,系统会自动执行软停机或急停。操作人员需熟悉各转速区间的参数设定逻辑,确保主轴加速与减速曲线符合工艺要求,避免冲击载荷对主轴轴承造成隐性损伤。
防护装置需覆盖全转速区间。低速段主要防范机械碰撞与工件飞出,需配备坚固的防护罩与联锁装置。进入高速段后,空气动力学噪音与高速微粒飞溅成为主要风险,需加装隔音罩及负压吸尘系统。超高速加工时,任何松散物品都可能被吸入主轴区域造成灾难性后果,因此操作环境需保持整洁,操作人员必须佩戴符合标准的护目镜及防尘口罩。定期检查防护门传感器的灵敏度,确保在门开启状态下主轴无法启动,是维持生产安全的基本准则。
维护保养与精度校准
宽转速设备的维护重点在于主轴系统的状态监测。低速段需重点关注传动部件的磨损与润滑情况,确保齿轮或皮带无松动。高速段则需监测主轴温升曲线与振动频谱,通过在线监控系统分析轴承状态。建议建立严格的保养周期,定期清洁主轴锥孔,检查刀柄接触面是否有锈蚀或损伤。对于超高速主轴,需定期进行动平衡校验,更换老化的气浮或磁悬浮组件,防止因微小失衡导致的高频振动,影响加工精度。
精度校准需覆盖全行程与全转速范围。日常使用中,应通过标准试块验证各转速下的孔径精度与表面粗糙度。每班次开工前,执行主轴预热程序,使轴承达到热平衡状态,消除因温度变化引起的热变形误差。对于400000rpm级别的超高速主轴,需使用专用的高精度动平衡机进行定期校准,确保残余不平衡量符合ISO标准。同时,检查机床导轨及丝杠的间隙,确保在高速切削力作用下,工件定位依然稳固,维持设备长期的加工一致性。