钛合金的物理特性与手术刀性能优势
钛合金因其卓越的比强度成为高端医疗器械的核心材料,其密度约为4.5 g/cm³,远低于不锈钢的7.9 g/cm³,这使得使用钛合金制造的手术器械在保持极高强度的同时,显著减轻了医生长时间操作的疲劳感。这种轻量化特性结合钛合金优异的耐腐蚀性,使其在应对人体复杂体液环境时,能有效抵抗氯离子腐蚀和应力腐蚀开裂,从而延长器械的使用寿命并降低因材料降解带来的潜在风险。
在生物相容性方面,钛合金表面会自然形成致密的氧化膜,这种钝化层能够极大抑制金属离子析出,减少人体组织的排异反应和炎症反应。相较于传统不锈钢,钛合金与人体骨骼和组织具有更好的相容性,特别是在需要长期植入或接触敏感神经、血管的手术场景中,钛合金手术刀能提供更稳定的物理性能表现,确保手术过程的精准与安全。
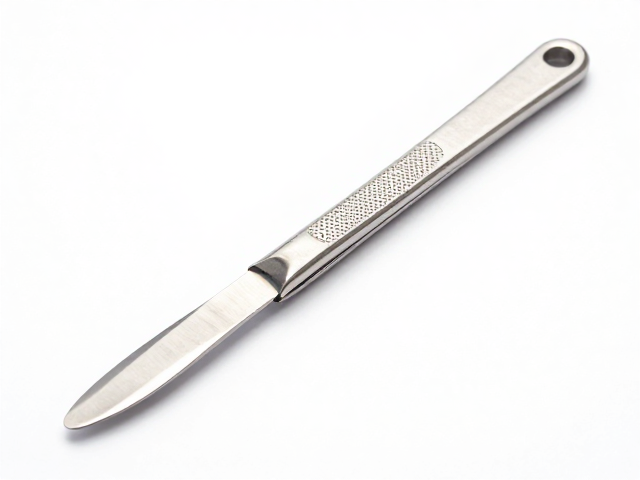
GMP规范下的原材料管控与预处理
严格执行GMP(药品生产质量管理规范)要求,钛合金手术刀的制造始于对原材料的严格筛选与溯源管理。生产企业必须建立严密的供应商审计体系,确保每一批次输入的钛合金板材或棒材均符合ISO 5832-3等国际标准关于植入物用钛合金的化学成分、力学性能要求。原材料入库前需经过光谱分析、超声波探伤等无损检测,确认无微观缺陷、夹杂物超标或成分偏析,从源头杜绝因材料缺陷导致的器械断裂或失效风险。
在预处理阶段,钛合金工件需经过精密的机械加工与表面处理,这一过程完全在洁净室环境中进行,以符合GMP对生产环境微粒数和微生物限度的规定。加工过程中使用的冷却液、切削工具需定期更换并记录,防止污染物残留。此外,钛合金表面的微观粗糙度需经过严格控制,通常通过电解抛光或机械研磨技术,使表面达到指定的Ra值,以减少细菌附着和蛋白质吸附,为后续的灭菌程序奠定基础。
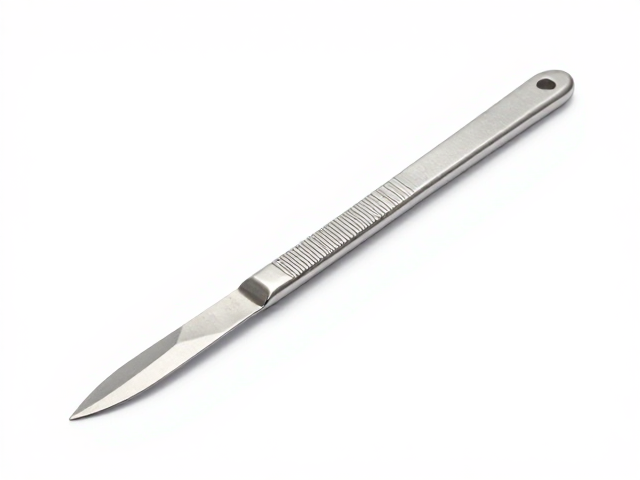
精密成型与表面处理的质量控制
钛合金手术刀的成型工艺涉及高精度数控加工和激光切割,GMP规范要求每一道工序必须设置关键质量控制点。在成型过程中,刀具的刃口角度、厚度均匀性需通过自动化光学检测系统进行实时监控,确保几何尺寸的公差控制在微米级别。任何偏离公差范围的半成品必须被隔离并追溯原因,防止不合格品流入下一环节。这种严密的过程控制确保了手术刀在切割组织时的稳定性和精准度。
表面处理是提升钛合金手术刀性能的关键步骤,GMP规范强调对处理过程参数的严格记录与验证。常见的表面处理技术包括喷砂、酸洗钝化和等离子喷涂等,每种技术都需经过验证实验确定最佳参数范围,如酸洗液浓度、温度、时间等。处理后的工件需进行严格的清洗,去除残留的化学试剂和颗粒物,并通过盐雾试验、中性盐雾试验等加速腐蚀试验验证其耐腐蚀性能,确保其在临床使用环境中能长期保持性能稳定。
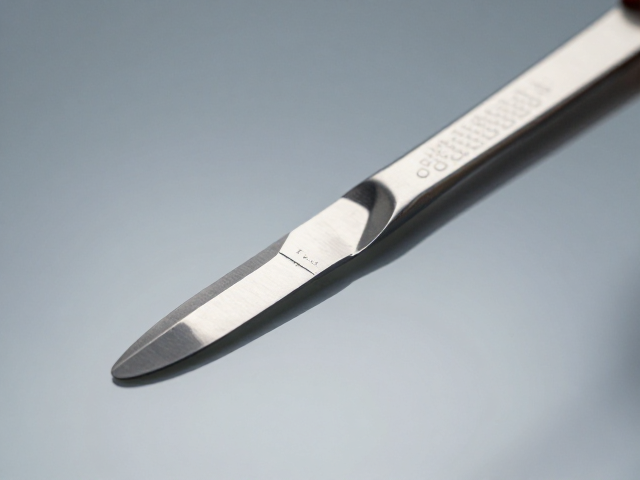
灭菌验证与包装完整性测试
灭菌是医疗器械上市前的一道关键屏障,GMP规范要求钛合金手术刀的灭菌过程必须经过严密的验证。常用的灭菌方式包括环氧乙烷灭菌和辐照灭菌,每种方式都需建立严密的灭菌工艺验证体系,确认灭菌因子能有效杀灭微生物,同时不改变钛合金的物理化学性质。验证过程中需使用生物指示剂监测灭菌效果,确保灭菌水平达到无菌保证水平(SAL)10^-6的要求,并定期监测灭菌室的压力、温度、湿度及气体浓度等关键参数。
包装系统是保护钛合金手术刀免受外界污染的重要屏障,GMP规范对包装材料的选择、密封性测试及灭菌兼容性有严格规定。包装材料需具备优异的阻隔性能,能防止微生物、水汽和异物侵入,同时需通过灭菌穿透性试验确认灭菌因子能有效到达产品表面。包装完成后,需进行泄漏测试、剥离强度测试和加速老化试验,验证包装在运输、储存过程中的完整性,确保产品在到达用户手中时仍保持无菌状态和性能稳定。
全过程追溯体系与临床反馈机制
GMP规范强调医疗器械全生命周期的可追溯性,钛合金手术刀的制造过程需建立严密的电子追溯系统。从原材料批次、生产工人、设备编号、工艺参数到检验结果,每一环节的数据均需实时记录并存储在受控的数据库中,确保产品具有唯一的身份标识。这种追溯体系不仅有助于在出现质量问题时快速定位原因,还能为产品的持续改进提供数据支持,符合监管机构对医疗器械唯一标识(UDI)的实施要求。
临床反馈是评估钛合金手术刀性能的重要环节,生产企业需建立完善的不良事件监测与反馈机制。通过收集临床使用中的数据,分析器械在实际手术中的表现,如切割效率、耐用性及与组织的相互作用等,及时发现潜在问题并进行改进。这种基于真实世界数据的持续改进模式,有助于提升钛合金手术刀的产品质量,更好地满足临床需求,同时符合GMP规范中对产品上市后监督的要求。