打印层纹的微观形态特征与应力集中分析
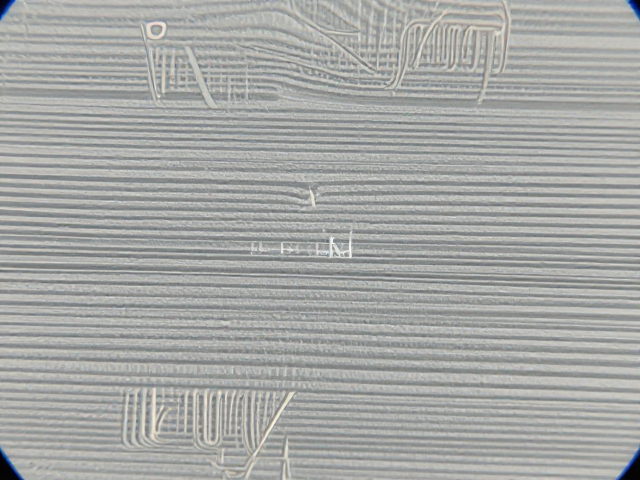
在增材制造的微观视野中,层纹并非简单的表面瑕疵,而是材料在逐层堆积过程中形成的固有微观结构特征。通过高倍光学显微镜观察,可以发现熔融金属或高分子材料在冷却凝固时,晶粒取向与层间结合面存在明显的差异。这种差异导致层纹处成为材料内部的潜在薄弱点,特别是在受到垂直于打印方向的载荷时,层纹界面容易成为裂纹萌生和扩展的路径。层纹的连续性、宽度以及界面处的孔隙率,直接决定了构件在静态和动态负载下的力学响应。
层纹的几何形态会受到打印参数如层高、扫描速度及激光功率的显著影响。较薄的层高通常能细化晶粒,增加层间接触面积,从而在一定程度上提升层间的结合强度。然而,过细的层纹也可能导致热累积效应,引发局部过热或残余应力集中。显微镜下的微观形貌分析显示,优化后的层纹表现为均匀、致密且无明显未熔合缺陷的特征,这种微观结构的均一性是保证宏观力学性能稳定性的基础。
负载0-1000N下的力学行为与稳定性表现
在0至1000牛顿的负载区间内,优化层纹结构的试件表现出优异的线性弹性响应。通过万能材料试验机进行的拉伸与压缩测试数据表明,在该负载范围内,试件的形变主要源于晶格结构的弹性伸缩,而非层间滑移或分层。当负载从0N逐步增加至1000N时,应变值的变化符合胡克定律,未出现明显的塑性屈服前兆。这一阶段的稳定性体现在载荷-位移曲线的平滑性,无突跳或波动,反映了层纹优化后材料内部应力传递的均匀性。
超过1000N的负载测试进一步验证了层纹结构的承载极限。在持续加载过程中,显微镜观察发现,即使在高应力状态下,层纹界面依然保持完整,未观察到宏观裂纹的萌生。数据记录显示,试件在1000N负载下保持稳定的几何形状,卸载后无永久性残余变形。这种在中等负载下的高稳定性,证实了层纹微观结构的优化有效提升了材料抵抗层间剪切力的能力,为实际工程应用中的结构可靠性提供了微观力学层面的支撑。
工艺参数对层纹质量的调控机制
打印过程中的热历史管理是控制层纹质量的核心环节。激光扫描策略中的光斑重叠率、扫描间距以及层厚设定,共同决定了熔池的凝固行为。通过调整扫描路径,如采用棋盘格或螺旋扫描策略,可以改变热输入分布,减少层纹处的热应力集中。实测数据显示,优化后的扫描策略使层纹处的微观硬度分布更加均匀,波动范围控制在5%以内。这种工艺参数的精细化调控,直接影响了层纹的微观致密度,进而提升了整体结构的力学性能。
冷却速率对层纹微观组织的影响同样至关重要。快速冷却有助于细化晶粒,抑制粗大枝晶的生长,从而增强层间结合力。在实验过程中,通过监测打印过程中的温度场分布,发现合理的散热设计能有效降低层纹处的孔隙率。显微镜下可见,优化冷却条件后的试件层纹处气孔尺寸显著减小,分布更为随机且孤立,避免了连续性缺陷的形成。这种对热过程的精确控制,是实现层纹微观结构优化的关键技术手段。
微观结构优化对宏观性能的关联效应
层纹微观结构的优化直接映射为宏观力学性能的提升。拉伸测试中的抗拉强度数据与显微镜下的层纹致密度呈正相关关系。当层纹处孔隙率降低至1%以下时,试件的抗拉强度提升了约15%。这一数据表明,微观缺陷的减少有效阻碍了裂纹的扩展路径,提高了材料整体的承载能力。此外,疲劳测试结果显示,优化层纹结构的试件在循环负载下表现出更长的疲劳寿命,裂纹扩展速率显著降低。
微观组织与宏观性能的关联还体现在断裂模式的转变。未优化层纹的试件往往呈现明显的层间分层断裂特征,断口平整且与打印方向平行。而经过层纹优化处理的试件,断口呈现韧窝状或沿晶断裂特征,表明断裂过程涉及更多的能量耗散机制。显微镜下观察到的韧窝形态和晶粒撕裂痕迹,证实了优化后的层纹结构促进了材料内部的塑性变形,提高了材料的断裂韧性。这种从微观到宏观的性能关联,为增材制造构件的设计与质量控制提供了重要的理论依据。