3D打印氧化锆全瓷的技术原理与材料特性
3D打印氧化锆全瓷技术主要基于立体光刻(SLA)或数字光处理(DLP)工艺,其核心在于将微米级氧化锆陶瓷粉末与光敏树脂基底材料结合,形成具有高固含量且流变特性稳定的陶瓷浆料。与传统切削或等静压成型方式不同,该技术通过紫外光逐层固化液态浆料,构建出复杂的三维数字模型。氧化锆材料因其优异的力学性能、生物相容性以及接近天然牙本色的美学表现,成为固定桥、嵌体、高嵌体及全冠修复的主要候选材料。在打印过程中,浆料中的陶瓷颗粒均匀分散,树脂作为临时粘结剂提供结构支撑,确保打印体在脱脂和烧结前保持形状稳定。
材料层面的关键挑战在于解决陶瓷粉末与树脂之间的界面结合力以及打印过程中的收缩率控制。高纯度二氧化锆(ZrO2)粉末通常经过表面改性处理,以改善其在树脂中的分散性,防止团聚现象导致的表面缺陷。目前市场上主流的氧化锆打印浆料固含量普遍在60%-75%之间,这一比例直接影响了最终制品的致密度和机械强度。打印过程中,光线的穿透深度和固化时间需要精确计算,以避免因过度曝光导致的边缘模糊或固化不足引起的层间结合力差。这种材料特性决定了打印后的生坯具有类似粉笔的脆性,必须经过严密的清洗和支撑去除流程,才能进入后续的脱脂烧结阶段。
核心设备选型要点与打印参数设定
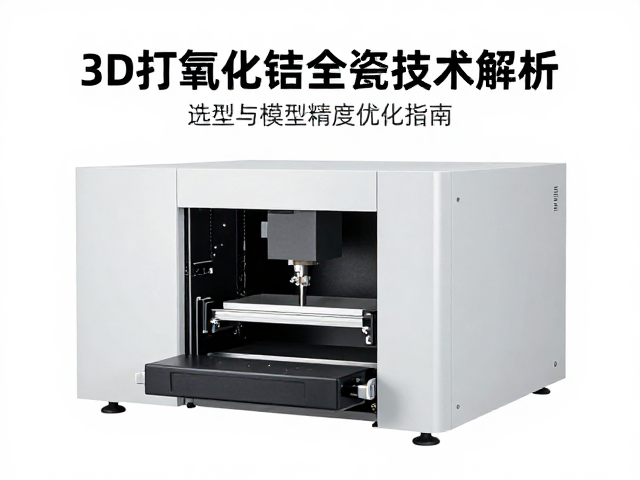
设备选型需重点关注光源类型、激光扫描系统精度以及成型缸的深度控制能力。DLP技术因其使用高分辨率LCD屏幕或激光投影,在打印大面积修复体时具有较快的层厚一致性,适合批量生产;而SLA技术通过激光点扫描,在细节表现和曲面过渡上更具优势,尤其适用于对边缘密合度要求极高的单冠修复。打印平台的升降精度通常要求达到微米级别,以确保层间堆叠的稳定性。此外,设备必须具备稳定的温控系统,因为树脂浆料的粘度会随温度变化,影响打印质量。
打印参数的设定直接关联最终修复体的精度,主要涉及层厚、曝光时间、提升速度和支撑结构密度。层厚通常设置在0.05mm至0.1mm之间,较薄的层厚能提升表面光洁度,但会增加打印时间和内应力累积。曝光时间需根据树脂浆料的感光特性进行校准,过短会导致层间结合力不足,过长则引起边缘过度固化,产生“过曝”现象,导致模型尺寸变大。支撑结构的设计至关重要,需在不影响美观面的前提下提供足够的固定力,避免打印过程中因重力或内应力导致的变形。参数优化通常需要通过打印标准测试块(如圆柱体、方块)来验证尺寸误差,再根据实际数据微调曝光曲线。
脱脂烧结工艺与模型精度优化策略
脱脂烧结是决定氧化锆修复体最终性能的关键环节,该过程分为预烧结、脱脂和烧结三个阶段。在脱脂阶段,温度通常控制在300°C至600°C之间,缓慢升温以去除树脂基底,防止因树脂快速分解产生气泡或开裂。此阶段需确保良好的通风和废气处理,避免残留有机物污染炉膛。随后的烧结阶段需在1400°C至1500°C的高温下进行,使氧化锆颗粒致密化,消除内部孔隙。烧结过程中的收缩率约为15%-20%,这一不可逆的物理变化要求在数字化设计阶段必须进行严密的收缩补偿计算。
模型精度优化依赖于严密的数字工作流和标准化的后处理流程。在设计阶段,利用CAD软件设置统一的收缩率参数,通常根据设备供应商提供的材料收缩数据,对模型进行等比例放大处理。打印后的清洗过程需使用高纯度异丙醇等溶剂,彻底清除残留树脂,避免残留物在高温下碳化影响透光性和强度。支撑去除时应使用专用切割工具,避免对修复体表面造成机械损伤。烧结后,修复体需经过精细的打磨和抛光,以恢复其美学效果和减少菌斑附着。通过定期校准打印机光路、监控烧结炉温区均匀性以及标准化每个操作环节,可将最终修复体的边缘拟合误差控制在50微米以内,满足临床高精度要求。