钻头耐高温塑料的基材特性与选型逻辑
在需要应对高温环境的钻孔作业中,塑料基材的选择直接决定了加工过程的稳定性与最终成型的质量。常见的工程塑料如聚醚醚酮(PEEK)、聚酰亚胺(PI)以及改性聚碳酸酯(PC)等,因其独特的分子结构,能够在高温条件下保持较好的机械强度。PEEK材料的热变形温度通常超过250°C,且具备优异的耐磨性和自润滑性,这使得它在高速切削或长时间摩擦产生的热量积聚时,不易发生软化或粘附现象。相比之下,普通ABS或PVC材料在超过80°C时即可能出现明显的形变,导致钻孔边缘毛刺增多或尺寸精度失控。因此,面对高温工况,选材的核心在于识别材料的热分解温度与玻璃化转变温度,确保其在实际切削热环境中不发生物理性质的根本性改变。
除了耐热性,塑料内部的添加剂与复合工艺也是影响钻孔效果的关键变量。许多高性能耐高温塑料通过添加玻璃纤维、碳纤维或二硫化钼等增强相,进一步提升了材料的刚性与导热性能。例如,含30%玻璃纤维增强的PEEK复合材料,其硬度和抗蠕变能力显著优于纯树脂基材,这有助于钻头在切入材料时减少打滑和振动。然而,增强相的加入也可能改变材料的断裂韧性,若钻头参数与材料特性不匹配,极易引发崩边或裂纹。因此,在选型过程中,需结合塑料的具体牌号,评估其层间剪切强度及热膨胀系数,从而预判钻孔过程中可能产生的内应力分布,为后续钻头刃型的设计提供基础数据支持。
3-50Ncm扭矩对钻孔效率与孔壁质量的影响机制
输出扭矩是驱动钻头旋转并克服材料切削阻力的核心力学参数,其范围设定需严格匹配塑料的热传导特性与切削机理。在3-50Ncm的扭矩区间内,不同数值代表着截然不同的切削状态。当扭矩低于3Ncm时,钻头可能因驱动力不足而在硬质耐高温塑料表面产生“打滑”或“蹭削”现象,这种非切削性摩擦会迅速升高局部温度,导致塑料熔融粘连,进而堵塞钻头排屑槽,造成断针或孔壁拉丝。随着扭矩提升至10-20Ncm区间,切削刃能够有效切入材料,形成连续的切屑,此时钻孔效率与表面光洁度处于较优平衡点,适合大多数中等硬度的工程塑料加工。
当加工对象为高硬度或高韧性结合的耐高温复合材料时,所需的切削阻力显著增加,扭矩需求逐步向30-50Ncm区间延伸。在此高扭矩区间,钻头需克服更大的径向分力,若钻头几何角度设计不合理,过大的扭矩会导致材料内部产生微裂纹,甚至引发结构性撕裂。因此,3-50Ncm的扭矩覆盖范围并非越高越好,而是要求动力系统具备精准的扭矩控制能力,以应对材料各向异性带来的负载波动。通过优化扭矩输出曲线,使切削过程保持在临界断裂应力之下,既能保证材料被高效移除,又能维持孔壁的完整性,避免因过载导致的钻头崩刃或工件报废。
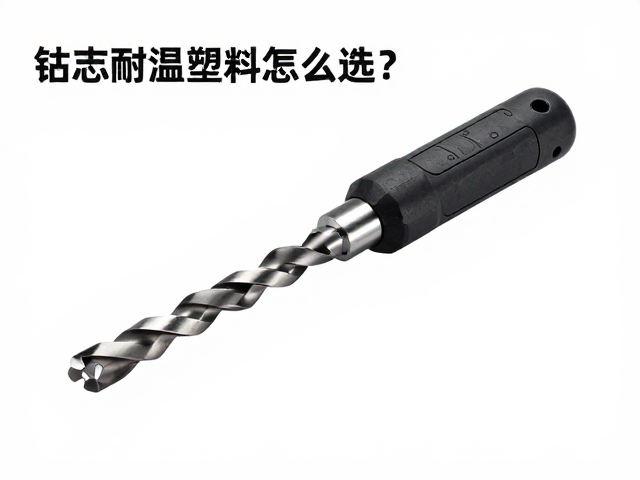
钻头几何结构与转速匹配对高温加工的影响
钻头的几何参数,特别是螺旋角、刃尖角及排屑槽设计,直接决定了热量产生与散失的路径,进而影响耐高温塑料的钻孔质量。对于导热性较差的耐高温塑料,如PEEK,采用大螺旋角(如30°-40°)的钻头有助于快速排出切屑,减少切屑在孔内的堆积与二次摩擦,从而降低钻孔温度。同时,刃尖角的选择需兼顾穿透力与侧壁支撑力,较小的刃尖角(如90°-118°)能提供更强的中心定位能力,减少钻孔起始阶段的偏移,而较大的刃尖角则有利于提高切削效率,适用于较薄或较软的耐高温板材。
转速与扭矩的协同作用是控制钻孔热效应的另一大要素。在低转速下,虽然切削冲击力较小,但摩擦热积累时间较长,易导致塑料软化;而在高转速下,虽然切削速度快,但若扭矩输出不稳定,剧烈的振动会加剧钻头磨损并破坏孔壁精度。针对3-50Ncm的输出扭矩范围,建议采用自适应调速策略,即在钻孔起始阶段使用较低转速配合中等扭矩以建立稳定孔位,随后根据材料反馈动态调整转速与扭矩,确保切削力始终处于材料允许范围内。这种动态匹配机制能够有效抑制高温引起的材料粘附,提升钻孔过程的连续性与一致性,从而实现高效且高质量的加工效果。