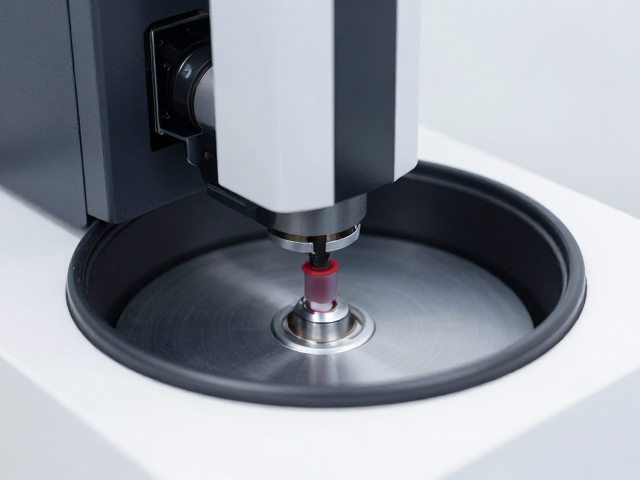
高精度打印前的耗材路径检查
在操作标称扫描精度达到±0.01mm的工业级离心机或高精度增材制造设备时,耗材的连续供应与状态稳定是维持微米级精度的基础。任何因耗材更换不当导致的张力突变或路径偏移,都可能直接破坏打印头的运动补偿算法,进而影响最终成型的几何误差。因此,在启动更换程序前,必须确认设备处于安全锁定状态,并观察当前耗材卷盘或料仓的剩余量,确保在低负载环境下进行操作,避免在高速打印过程中因紧急停机造成材料内部应力释放不均。
检查耗材路径中的导向轮、切刀组件以及进料齿轮是否附着有微量粉尘或陈旧材料碎屑,这些细微杂质在高精度作业中会被放大为定位误差。使用无尘布配合高纯度异丙醇清洁进料通道,确保耗材能够平滑进入挤出单元。对于结晶性材料或吸湿性较强的工程塑料,还需确认料盘密封性,防止环境湿度改变材料粘度,从而干扰挤出机的流量控制模型,这是保障±0.01mm精度不被物理污染因素干扰的关键前置步骤。
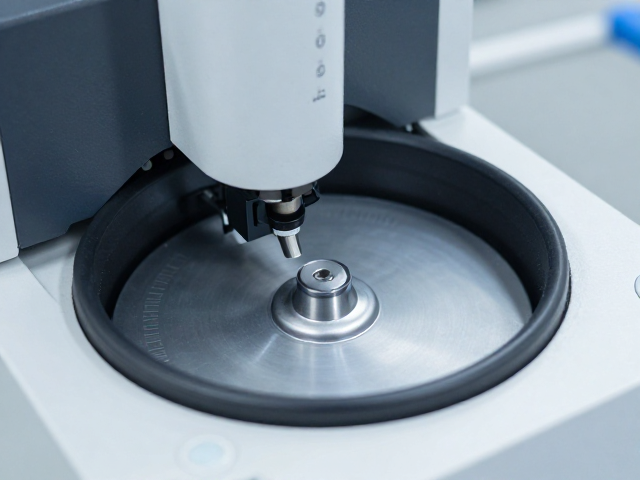
标准化更换流程与张力控制
执行耗材更换时,严格遵循设备手册规定的卸料与装料顺序,重点在于管理耗材的张力平衡。对于高精度应用,推荐使用带有张力调节器的专用耗材盘,在移除旧耗材后,立即安装新耗材并调整至制造商推荐的最小稳定张力值。过大的张力会导致耗材在挤出前发生形变,改变其横截面积,进而影响挤出体积的计算精度;而过小的张力则可能导致喂料不足,造成层间结合力下降。将新耗材端头穿过所有导向轮,确保无扭曲或侧向摩擦,然后手动盘车或使用设备辅助进给功能,使耗材前端平稳进入加热筒。
在推进耗材进入加热区时,需密切监控挤出机的温度曲线与电流反馈。当观察到挤出端有均匀、连续的材料流出时,表明耗材已完全填充流道且达到热平衡状态。此时,执行一次短距离的回退操作,以清除可能存在的气泡或降解材料,随后进行标准的挤出校准。这一步骤对于维持±0.01mm的扫描精度至关重要,因为它消除了因材料热历史不同导致的挤出系数偏差,确保每一层材料的沉积体积与理论模型高度一致。
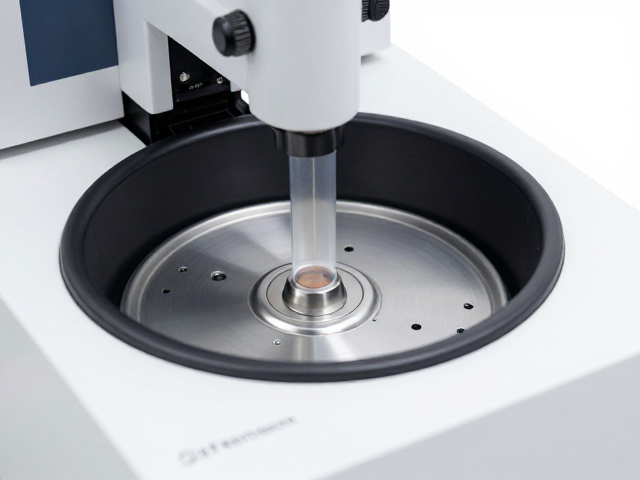
精度验证与参数微调
完成物理更换后,必须通过标准测试件来验证更换后的打印稳定性。使用高分辨率激光扫描仪或光学测量设备对打印出的标准几何体进行检测,重点关注尺寸公差、圆度以及表面粗糙度指标。如果测量结果偏离±0.01mm的允许范围,需分析偏差方向:尺寸偏大通常源于挤出过量或热膨胀补偿不足,而尺寸偏小则可能指向喂料不足或冷却收缩率变化。根据实测数据,微调挤出系数(E-value)或层高补偿参数,直至测量数据落在既定公差带内。
建立耗材更换后的首件检验记录,对比更换前后的扫描数据变化趋势。在高精度生产环境中,不同批次甚至不同供应商的耗材在密度和热性能上可能存在微小差异,这些差异需要通过具体的工艺参数进行调整而非依赖默认设置。通过反复验证与参数修正,固化当前耗材在设备上的最佳运行参数集,确保后续批量生产中的精度一致性。这种基于实测数据的闭环调整机制,是维持高精度设备长期稳定运行的核心实践。