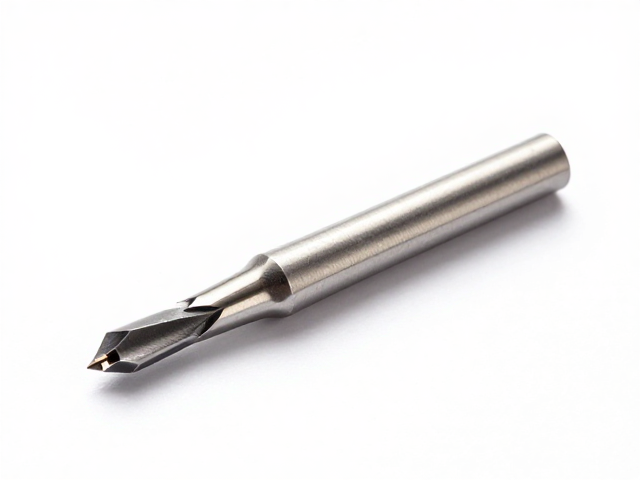
印模材的仿生质感与切削参数的匹配逻辑
数字化口腔修复中,印模材尤其是硅橡胶类材料,因其卓越的尺寸稳定性和优异的边缘封闭性,常被用于获取高精度的口腔组织形态。在美学修复领域,这种材料能完美复刻牙龈乳突、龈缘线等细微结构,为后续修复体提供逼真的生物学基础。然而,这种高粘度、高弹性的材料特性,对切削过程中的物理力学响应提出了特殊要求。铣刀在接触印模材时,材料并非像金属或陶瓷那样发生脆性断裂,而是产生显著的粘弹性形变。若切削参数与材料特性不匹配,极易导致材料表面拉丝、撕裂或产生微裂纹,直接破坏印模的几何精度,进而影响最终修复体的密合度与美学效果。
铣刀作为数字化加工流程中的核心耗材,其几何形状、涂层技术及磨损状态会显著改变切削界面的摩擦系数和散热效率。印模材在高速切削下会产生热量,若铣刀刃口钝化或涂层脱落,摩擦生热加剧会导致材料局部软化甚至粘连在刀尖。这种粘连不仅会改变铣削路径,造成修复体内部空间(如冠内固位形)的偏差,还会在印模表面留下不规则的划痕或毛刺。对于追求极致美学的全瓷修复而言,印模表面的微小瑕疵会被放大传递至修复体内部,导致就位困难或边缘悬突,最终削弱修复体的长期稳定性和自然美感。
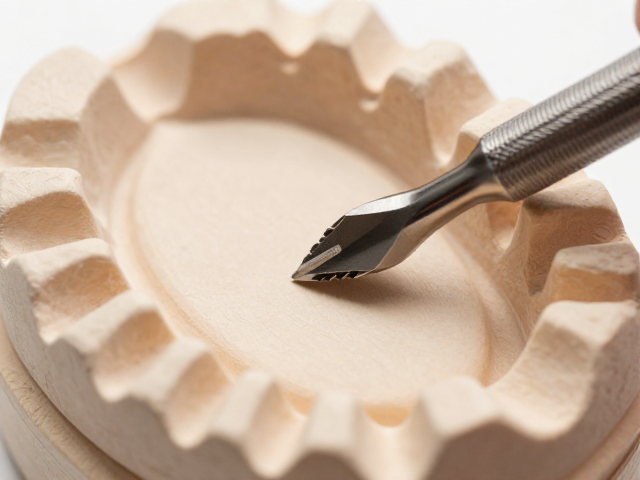
磨损机制与精度衰减的微观关联
从微观力学角度分析,铣刀在切削印模材时面临着复杂的磨损模式。硅橡胶材料中通常含有填料颗粒,这些硬质颗粒对铣刀刃口构成磨粒磨损。随着加工数量的增加,铣刀刃口逐渐变钝,切削刃半径增大。在切削高弹性材料时,钝化的刃口无法进行有效的剪切分离,而是通过挤压和撕裂作用去除材料。这种非理想切削状态会导致印模边缘变圆、细节模糊,特别是对于需要精确模拟龈下边缘的美学区域,细微的形态丢失会直接影响修复体与天然牙组织的过渡效果。
此外,铣刀的磨损是不均匀的,通常表现为前刀面的粘结磨损和后刀面的磨粒磨损。当铣刀达到一定磨损阈值时,切削力会显著增加,导致机床主轴负载波动。这种负载波动在数字加工系统中表现为轨迹误差,使得铣削出的印模模型在三维空间坐标上出现系统性偏差。对于全口数字化修复而言,这种偏差可能达到数十微米级别,足以导致修复体在口内出现咬合高点或邻接过紧。因此,维持铣刀的锋利度不仅是效率问题,更是确保印模几何信息准确传递的关键控制点。
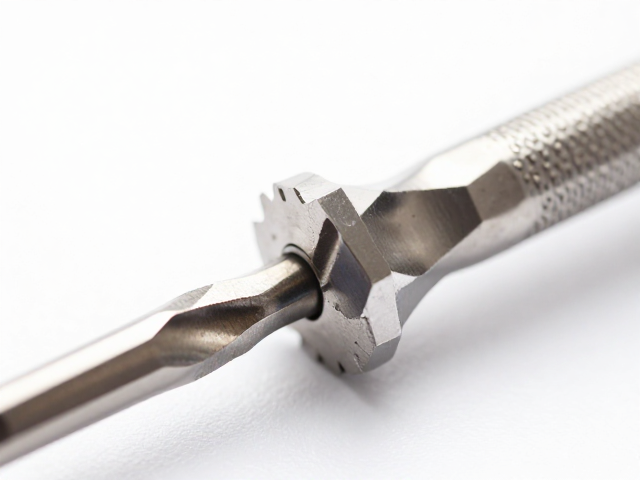
定期更换的临床必要性与数据支撑
临床实践中,铣刀的更换周期并非固定不变,而是受印模材类型、加工复杂度(如是否包含咬合面、邻接点细节)及设备状态的影响。一般建议在加工10-20副常规印模后检查铣刀状态,若发现加工表面出现明显毛刺或边缘模糊,应立即更换。部分高精度数字化流程规范要求,在进行美学修复印模加工前,必须使用标准测试块验证铣刀的切削质量。测试块通常包含规定深度的沟槽和锐利的边缘特征,通过扫描测试块并与原始CAD数据比对,计算误差值。当轮廓误差超过50微米时,即判定铣刀失效,需进行更换。
定期更换铣刀还能避免因刀具断裂导致的严重医疗事故。虽然铣刀断裂概率较低,但在加工高粘度印模材时,若因刀具磨损导致切削阻力过大,可能发生突然崩刃。断裂的刀具碎片可能嵌入印模材料中,形成硬质异物,导致模型失真。更严重的是,若铣刀在加工过程中意外脱落至患者口内或污染无菌区域,将引发严重的安全隐患。因此,建立严格的铣刀更换日志和视觉检查流程,是保障数字化印模质量、规避临床风险的标准操作程序。
优化切削参数以延长刀具寿命
除了定期更换,优化切削参数是维持铣刀性能的重要手段。针对印模材的特性,通常采用较高的主轴转速和适中的进给速度,以减少材料粘连。例如,使用4刃或6刃立铣刀配合钛氮化物(TiN)或钛铝氮化物(TiAlN)涂层,可提高刀具硬度和耐热性。切削深度一般控制在0.2-0.5毫米之间,以避免过大的侧向力导致刀具偏摆。同时,冷却液的使用至关重要,它能有效带走切削热量,防止印模材受热变形,并冲刷掉切削屑,减少刀具与材料的二次摩擦。
在数字化工作流程中,引入刀具寿命管理系统可实现更精细的管理。通过记录每把铣刀的加工数量、总切削时间和负载数据,系统可预测刀具剩余寿命。结合定期的刀具轮廓扫描,可实时监控刃口磨损情况。当检测到刃口磨损超过预设阈值(如0.1毫米)时,系统自动提示更换。这种基于数据的预防性维护策略,不仅避免了因刀具突发失效导致的加工中断,还确保了每一副印模的获取都处于最佳切削状态下,从而维持美学修复所需的极高精度标准。