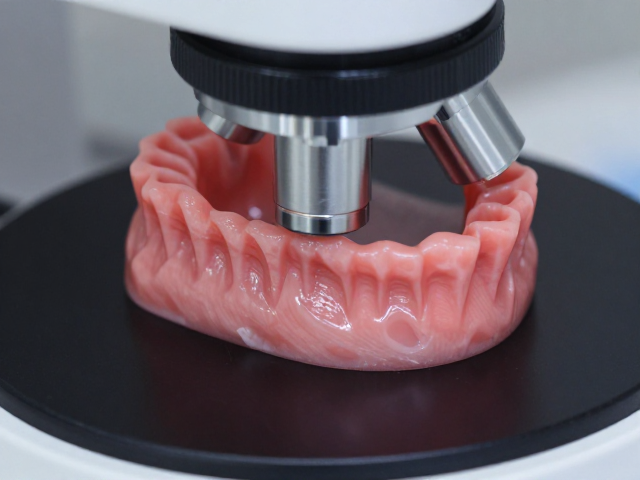
层纹形成的微观机理与光固化特性
在3Shape打印过程中,每一层树脂的固化深度和固化宽度直接决定了最终模型的表面光洁度。显微镜下观察,层纹表现为周期性排列的横向凹槽,其深度通常由切片厚度决定。当切片厚度设定为0.05mm时,理论上层纹高度约为0.05mm,但在实际光固化反应中,由于光线的散射和树脂材料的特性,实际固化区域会略大于理论值,导致层纹边缘出现微小的凸起或融合不均。
树脂材料的光敏反应动力学也会影响层纹的视觉表现。不同品牌的树脂对光源波长的吸收系数不同,若光源功率密度分布不均,会导致单层内部固化程度不一致。这种微观层面的固化差异,在宏观上便形成了肉眼可见的阶梯状纹理。此外,支撑结构与模型本体的连接处在固化过程中受到的应力释放,也会在显微镜下呈现出特殊的断裂或变形特征,这些细节往往是传统肉眼观察难以捕捉的关键瑕疵源。
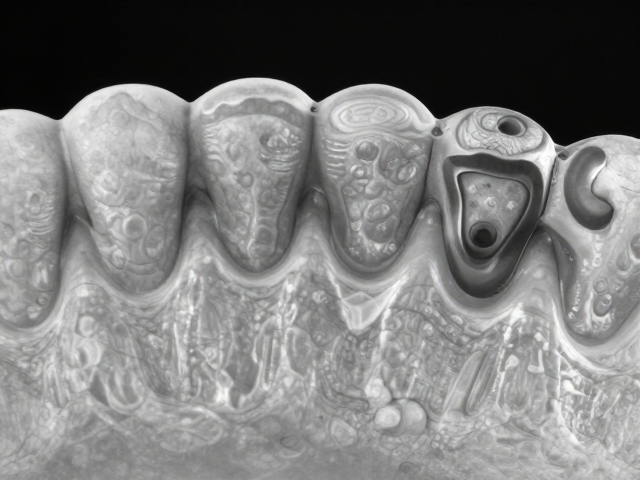
打印参数对表面质量的调控作用
切片厚度是控制层纹最直接的参数变量,但并非越薄越好。过薄的切片(如0.02mm-0.03mm)虽然能显著降低层纹高度,但会大幅增加打印时长和累积误差,且可能导致树脂层间结合力不足,造成模型分层或易碎。对于3Shape D750等主流设备,推荐在追求极致光洁度时尝试0.05mm至0.07mm的区间,这一范围能在时间成本与表面质量之间取得较优平衡。
曝光时间参数的设置需要结合树脂类型进行微调。基础树脂通常需要标准的曝光曲线,而高精度修复树脂可能需要更精细的光强补偿。如果曝光时间过长,树脂会发生过固化,导致层纹边缘变钝、模型尺寸精度下降;曝光不足则会导致层纹过深,表面粗糙度增加。通过显微镜检查不同曝光时间下的层纹形态,可以发现存在一个最佳曝光窗口,使得层纹最浅且边缘清晰锐利。
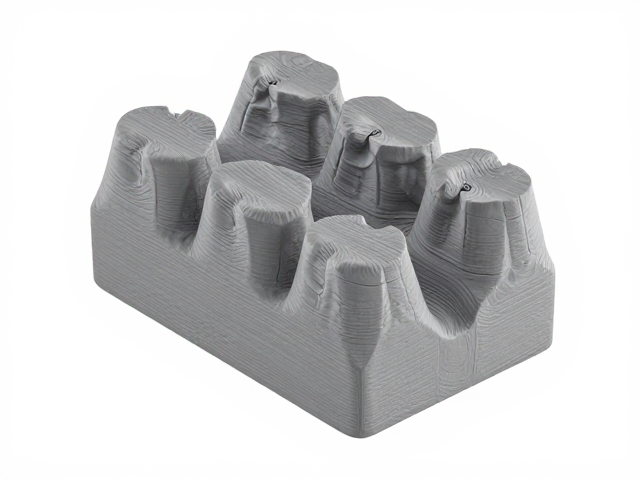
后处理工艺对细节的还原与修饰
打印完成后的清洗步骤会直接影响模型表面的残留物分布。未彻底清洗干净的树脂残留物会在后续光照下继续发生聚合反应,形成不规则的斑点或增厚层纹。使用超声波清洗机时,清洗时间和频率需经过验证,过强的超声能量可能剥离未完全固化的表层,导致表面发白或粗糙,进而放大层纹的视觉效果。
二次固化(后固化)过程中的光照均匀性是关键因素。模型在固化箱内的摆放位置若导致部分区域受光不均,会造成表面硬度不一致和光泽度差异,使得层纹在不同光照角度下显得更为明显。此外,打磨和抛光是消除层纹的有效手段,但需控制打磨力度,避免过度打磨改变模型尺寸精度。对于细微的层纹,使用高目数的砂纸配合专用抛光膏进行精细处理,可在显微镜下观察到表面划痕被填平,形成连续光滑的反射面。
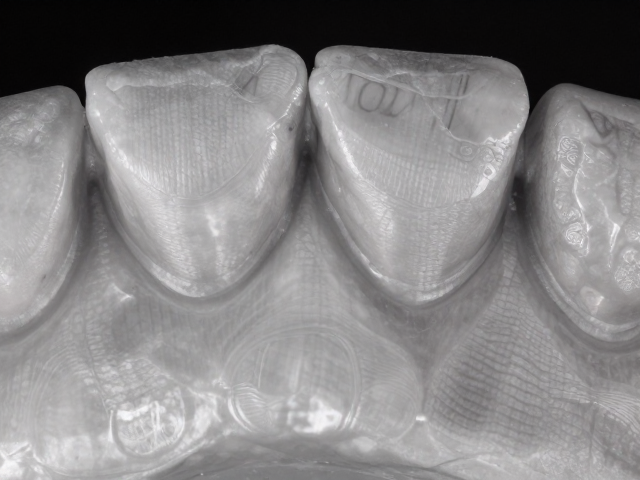
设备维护与环境因素的影响
光源系统的清洁状态对打印质量有着显著影响。投影屏或DLP芯片上的灰尘或污渍会在每一层打印时投射为固定的瑕疵点,这些瑕疵点会干扰树脂的固化路径,导致局部层纹加深或变形。定期使用专用清洁工具清理光学组件,是保持层纹一致性的必要维护措施。
环境温度和湿度会影响树脂的粘度和固化反应速率。低温环境下树脂粘度增加,流动性变差,可能导致层间融合不充分,形成明显的层纹间隙;高温则可能加速树脂老化或导致固化过快。保持打印室环境温度在20-25℃之间,相对湿度控制在40%-60%,有助于维持树脂性能的稳定性,从而减少因环境波动引起的层纹变异。