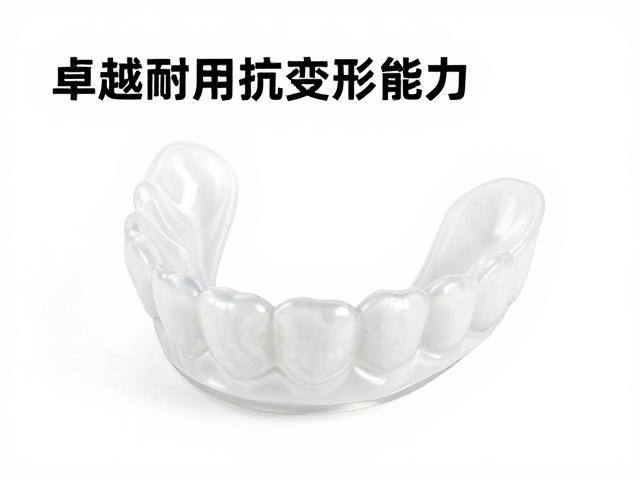
运动护齿套注塑成型工艺解析
热塑性弹性材料在高温熔融状态下通过精密模具腔体进行流动填充,是制造高性能运动护齿套的核心环节。聚烯烃弹性体(POE)或乙烯-醋酸乙烯酯共聚物(EVA)等高分子聚合物,在注塑机的料筒中经历加热塑化过程,其分子链段克服内摩擦力,转变为具有高流动性的粘流态。这一阶段对温度控制要求极为苛刻,温度过低会导致熔体粘度过大,无法完全填充模具细微结构;温度过高则可能引发材料降解,导致护齿套出现气泡、银纹或力学性能下降。螺杆在旋转推进过程中产生的剪切热与外部加热圈共同作用,确保物料均匀受热,为后续成型提供稳定的熔体基础。
模具型腔的设计直接决定了护齿套最终成型的几何精度与表面质量。现代注塑工艺通常采用多腔模具以提高生产效率,同时配合高精度的模温机维持模具表面温度恒定,减少因冷却不均导致的内应力集中。熔体通过浇注系统进入型腔,流动前沿需同时接触牙齿模型的各个曲面,确保无缺料现象。保压阶段通过持续施加压力,补偿材料冷却收缩带来的体积变化,这对于提升护齿套的尺寸稳定性和抗变形能力至关重要。精确的压力与时间参数设定,使得材料分子在结晶过程中形成致密的网络结构,从而奠定产品优异的物理强度基础。
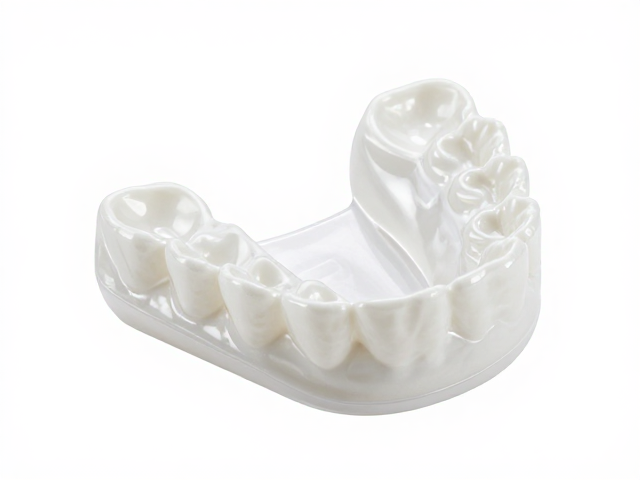
卓越耐用抗变形能力
材料本身的微观结构特性是赋予运动护齿套卓越耐用性的物质基础。高弹性的聚合物链段能够在受到冲击时发生大变形,并通过分子间的缠结与滑移吸收大量动能。相较于传统硬质塑料,热塑性弹性体在低温环境下仍能保持柔软度,避免在剧烈运动中因材料脆化而断裂。此外,材料表面的耐磨性处理也是关键一环,通过添加特定的润滑剂或经过特殊的后处理工艺,降低摩擦系数,防止长期使用中因口腔唾液环境或食物摩擦导致的表面磨损,从而延长产品使用寿命。
抗变形能力体现在护齿套在反复咀嚼、碰撞及高温高湿环境下的尺寸稳定性。注塑过程中形成的结晶区与非晶区比例,直接影响材料的回弹性能。通过优化注塑参数,如提高保压压力和延长冷却时间,可以减少制品内部的残余应力,防止护齿套在佩戴过程中发生永久性形变。实验数据显示,经过特定工艺优化的护齿套,在经历数百次压缩循环后,其厚度变化率控制在极小范围内,确保了对牙齿的持续包裹与缓冲保护。这种结构完整性使得护齿套能够在高强度对抗性运动中,始终维持预设的保护形态,有效分散冲击力,降低牙齿损伤风险。