激光矫正器车针的核心材质与磨损机制
激光矫正器车针通常采用硬质合金或金刚石涂层作为核心工作部件,其微观结构在高频旋转和切削过程中会经历显著的物理损耗。硬质合金材质依靠钴粘结剂支撑碳化�颗粒,在接触高硬度牙体组织时,粘结剂层会逐渐磨损导致颗粒脱落,形成切削刃钝化。金刚石涂层则通过在高温高压下将微晶金刚石固结在金属基底上,其失效模式多表现为金刚石颗粒的碎裂或从基底脱落,这种微观结构的改变直接影响了切削效率和散热性能。
理解磨损机制是制定寿命管理策略的基础。车针在切割过程中产生的热量若不能及时通过冷却系统散出,会导致金属基底软化或涂层热剥落,加速失效过程。此外,牙体组织的矿物质成分差异、操作时的施力方式以及旋转速度,都会改变车针与组织的接触应力分布。当切削阻力超过材料临界强度时,微观裂纹扩展至宏观断裂,车针即达到使用寿命终点。定期观察车针刃口的形态变化,有助于判断当前磨损阶段。
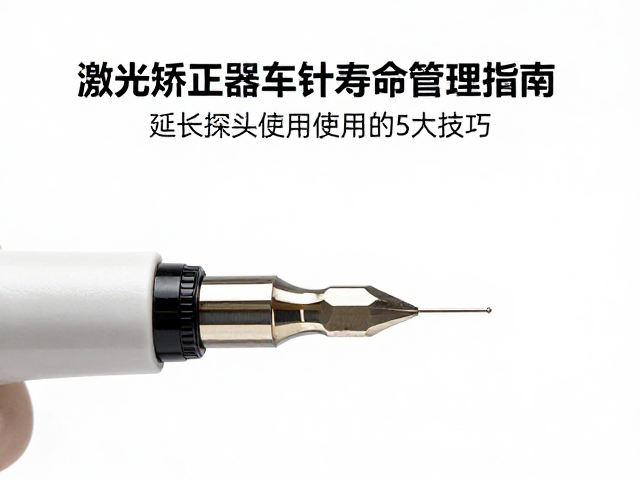
规范操作手法以降低非正常损耗
正确的持针姿势与进针角度能显著减少侧向力对车针的冲击。操作时应保持手腕稳定,利用前臂带动而非手指强行扭转,使车针轴线与牙面保持最佳接触角度,避免单侧受力导致的偏磨。在切割牙釉质或牙本质时,采用轻触式接触,利用车针自重和机器动力进行切削,而非施加额外的下压力。这种“轻接触、快移动”的手法能有效防止车针卡滞或崩刃,特别是在处理近中或远中邻面时,角度微调比力度控制更为关键。
冷却系统的配合使用是维持车针性能的关键环节。水雾冷却不仅起到降温作用,还能冲刷切削产生的碎屑,防止碎屑堆积堵塞车针沟槽。操作过程中需确保水流覆盖切削区域,且水量适中,过少会导致过热,过多则可能干扰视野或导致口腔内积水。在更换车针方向或调整位置时,应先停止旋转并提升车针,避免在静止状态下强行改变角度,这种“动切静移”的原则能极大降低机械应力对车针结构的破坏。
科学的清洁与消毒流程对寿命的影响
车针在使用后必须立即进行超声清洗,以去除附着在沟槽和刃口的牙本质碎片和软组织残留。超声波清洗的频率和时间需严格遵循设备说明书,通常建议在专用清洗液中浸泡5-10分钟,利用空化效应剥离微观缝隙中的污染物。清洗后需使用无水酒精进行脱水处理,随后彻底干燥,防止水分残留导致金属部件生锈或涂层氧化。干燥过程应避免高温烘烤,自然风干或低温烘干更为适宜,以免热应力损伤涂层结构。
高温高压灭菌是消毒的关键步骤,但不当的操作会加速车针老化。硬质合金车针通常可耐受135-137摄氏度的高温高压灭菌,但频繁的冷热交替会导致金属疲劳。建议将车针放置在专用的灭菌盒或支架中,避免相互碰撞或堆叠,防止刃口因接触其他器械而受损。对于带有特殊涂层的车针,需确认其耐受温度上限,部分金刚石涂层在极端高温下可能出现结合力下降。定期清洁灭菌盒,防止盒内残留污染物二次污染车针表面。
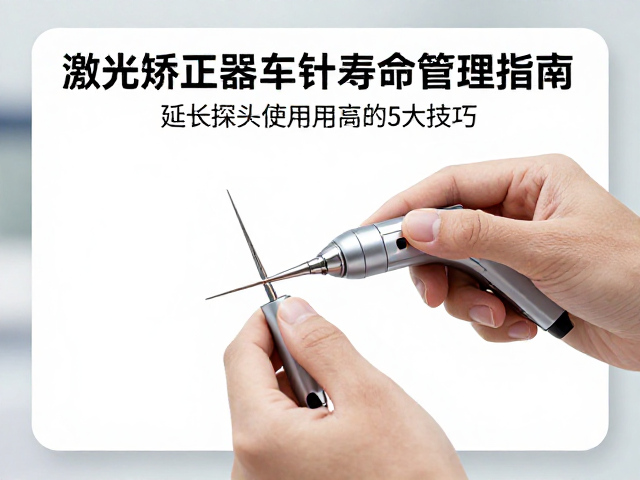
存储环境与日常维护的细节管理
车针的存储环境需保持干燥、无尘,避免潮湿空气导致金属部件氧化生锈。建议使用带有干燥剂的专用密封盒或抽屉进行存放,确保环境湿度控制在合理范围。不同规格、型号的车针应分类存放,避免混放导致的误用或相互摩擦损伤刃口。对于已使用但尚未报废的车针,应单独存放并标记使用次数,便于追踪其磨损状态,避免将已磨损车针误认为新品继续使用,从而影响治疗效果并增加安全隐患。
定期检查车针夹持系统的状态也是维护车针寿命的重要环节。手机头内部的夹针机构若存在磨损、松动或异物卡滞,会导致车针夹持不紧或同心度偏差,进而引起高速旋转时的震动和偏摆。这种机械误差会加剧车针的不均匀磨损,甚至导致崩刃。操作前应手动轻摇手机头,感受夹持力度和旋转顺畅度,发现异常应及时送修或更换部件。保持手机头清洁,防止唾液或碎屑进入夹针内部,影响夹持精度。
建立数据化的更换标准与预警机制
车针的更换不应仅凭主观感觉,而应建立基于使用次数和切削效率的客观评估体系。记录每次治疗中车针的使用时长和接触牙面的类型,结合切削声音和阻力变化进行综合判断。当发现切削声音变得沉闷、阻力明显增大或切削效率显著下降时,即使未达到预估使用次数,也应考虑更换。部分高精度激光矫正设备可能配备传感器监测旋转稳定性,可利用这些数据辅助判断车针状态,实现更精准的生命周期管理。
设置强制更换阈值是防止过度使用的安全措施。根据临床大数据和材料疲劳测试,设定各类车针的最大安全使用次数或时长上限,超过阈值必须强制报废。这一标准需结合具体车型、操作频率及患者牙体情况动态调整,但底线标准不可突破。建立车针使用档案,记录每颗车针的入库时间、使用患者、治疗项目及报废原因,通过数据分析优化采购计划和维护策略,确保临床操作的安全性与经济性,避免因车针失效导致的医疗事故或治疗延期。