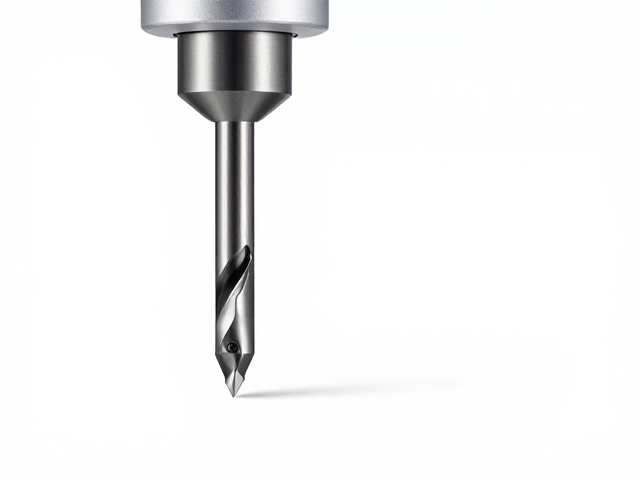
高速钻针在软组织处理中的临床优势
在口腔种植与牙周手术中,软组织处理是决定初期愈合质量的关键环节。300-400000rpm的高速钻针通过极高的转速与精密的切削几何设计,能够实现类似手术刀的切割效果,同时保留极低的组织热损伤。相较于传统低速手机配合球钻或裂钻,高速钻针在切割牙龈瓣或修整骨缘时,切削效率显著提升,且切口边缘更为平整光滑。这种平整度有助于减少术后炎症反应,促进创缘对合,从而加速上皮爬行与伤口愈合过程。
高速钻针的适用场景主要集中在需要精细软组织修整的术式中。例如在进行牙龈成形术或牙周翻瓣手术时,医生常选用具有特殊刃口设计的高速钻针进行切龈操作。由于高速旋转产生的离心力及水流冷却作用,该过程能有效避免传统切割中可能出现的组织撕裂或毛糙现象。临床观察显示,使用高速钻针进行软组织修整后,患者术后的疼痛感与肿胀程度通常低于常规低速切割方式,这主要得益于其精准控制切削深度与减少机械挤压损伤的能力。
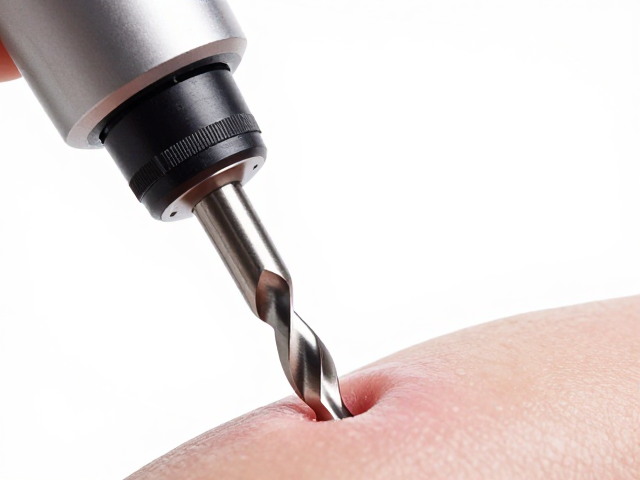
种植骨准备中钻针转速的选择逻辑
种植体植入过程中的骨预备对转速控制有着严密的科学依据,转速的选择直接关联骨界面的生物学安全性。国际主流种植系统通常推荐在骨预备初期(开孔与扩孔阶段)采用较低转速,范围多在100-1000rpm之间,旨在通过机械切削而非摩擦生热来去除骨组织。随着骨洞预备的深入,若使用冷却充分的高速钻针,部分临床路径允许在皮质骨处理阶段适当提高转速,但需严格监控骨表面温度,确保其不超过47℃这一临界阈值,以防止热性骨坏死。
不同密度与厚度的骨质对钻针转速的响应存在显著差异。对于上颌疏松骨,过高的转速可能导致钻针“打滑”或切削阻力不足,造成骨壁微骨折;而下颌致密骨则可能因散热不良引发局部过热。因此,300-400000rpm这一宽泛的转速区间并非无差别适用,而是需要根据骨质的阻力反馈进行动态调整。医生通常会在遇到高阻力骨壁时降低转速,利用钻针的自进给特性进行缓慢切削,而在骨质较软或仅需修整骨面时,则可利用高速段进行快速打磨,以平衡手术时间与骨安全性。
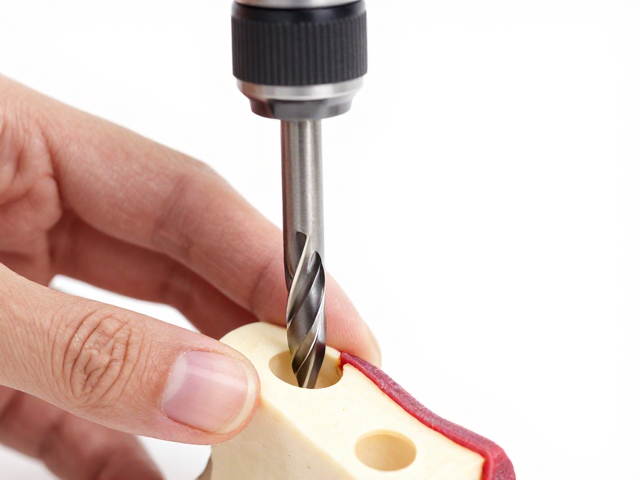
钻针材质与涂层技术的性能影响
高速钻针的性能表现高度依赖于其基材材料与表面处理技术。目前临床主流的钻针多采用航空级不锈钢或钴铬合金制成,这些材料具备优异的硬度和抗疲劳特性,能够承受400000rpm下的巨大离心力而不发生断裂。钻针表面的抛光程度直接影响其切削效率与组织相容性,高抛光度的钻针表面能减少与软组织的摩擦系数,降低粘附力,从而在软组织处理中提供更顺滑的操作体验。
纳米涂层技术近年来在高速钻针领域的应用逐渐普及,旨在进一步提升钻针的耐磨性与生物相容性。例如,类金刚石碳(DLC)涂层或氮化钛(TiN)涂层能显著增加钻针表面的硬度,延长钻针在高频次使用下的寿命。此外,部分新型涂层具有亲水特性,能改善冷却液在钻针与骨面间的分布,增强散热效果。在软组织处理中,光滑的涂层表面还能减少细菌附着,降低术后感染风险。不过,涂层钻针的成本通常高于普通钻针,且需配合专用的清洗消毒程序,以防止涂层脱落影响性能。
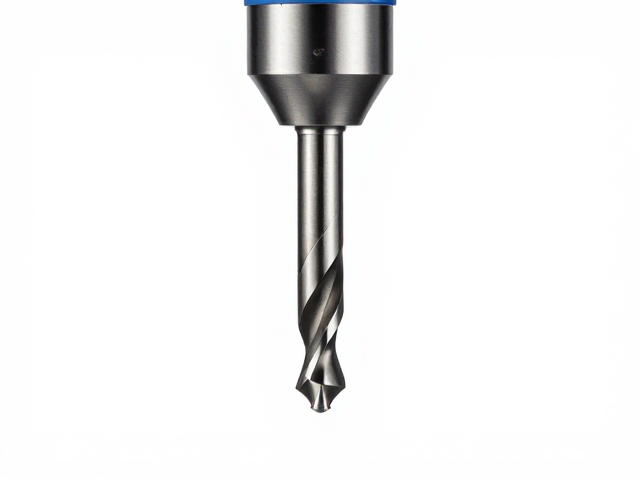
临床操作规范与安全注意事项
使用高速钻针进行软组织处理时,冷却系统的稳定性是首要安全指标。高速旋转产生的热量若不能及时通过生理盐水或专用冷却液带走,极易导致周围组织热损伤。操作时需确保冷却液流量充足,覆盖钻针工作端,并在切割过程中保持连续冲洗。医生应掌握正确的持针角度,通常建议钻针与组织表面呈15-30度角切入,利用钻针尖端进行定点切割,避免大面积摩擦。
钻针的寿命管理与更换标准也是保障手术安全的重要环节。随着使用次数增加,钻针刃口会出现微磨损或崩缺,即使外观无明显变化,其切削效率与安全性也可能大幅下降。临床指南通常建议根据使用频率设定定期更换周期,或在发现切削阻力异常增大、组织切口粗糙时立即更换。此外,高速钻针的灭菌程序需严格遵循医疗器械消毒规范,确保无热损伤残留及微生物污染,以符合院感控制要求。