钻针材质的特性与寿命表现
钻针的耐用程度主要取决于其基础材质与制造工艺,目前工业领域普遍采用硬质合金或高速钢作为核心材料。硬质合金钻针因其极高的硬度和耐磨性,在应对铝合金、铜材等常见金属加工时,能保持较长时间的结构稳定性。然而,材质并非唯一决定因素,刃口的微观结构完整性会直接影响切削效率。当钻针在高速旋转中遭遇不均匀受力或异常震动时,刃口容易出现微崩或缺口,这种不可逆的物理损伤会迅速降低钻孔精度,进而缩短有效使用周期。
不同应用场景对钻针寿命的界定标准存在显著差异。在PCB(印制电路板)微孔加工中,由于基材多为玻璃纤维与环氧树脂,钻针承受的摩擦热和机械应力远大于普通金属加工。行业内通常以每千孔或每万孔的断针率作为关键指标,优质硬质合金钻针在规范操作下,寿命可达数千孔以上。若加工参数设置不当,如进刀速度过快或主轴转速不稳定,即便是高规格钻针也可能在数百孔内出现严重磨损或断裂,这表明实际工况对寿命的影响权重极大。
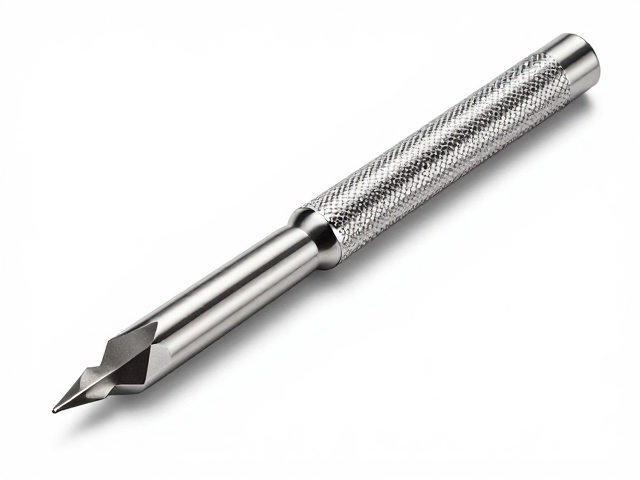
油污堆积对钻针性能的负面影响
在钻孔过程中,钻针与基材摩擦产生的碎屑、冷却液残留以及金属粉末会迅速附着在钻针螺旋槽和刃口表面。这些堆积物不仅阻碍排屑,导致散热不良,还会改变钻针原有的几何角度。对于精密加工而言,刃口附着物会像钝化的刀刃一样增加切削阻力,使主轴负载急剧上升。长期处于高负载状态下,钻针内部结构可能因过热而发生退火现象,导致硬度下降,最终表现为钻孔孔径变大、孔壁粗糙甚至断针。
油污和碎屑的堆积还会引发“二次切削”效应。当排屑不畅时,已产生的金属屑未能及时排出,反而被重新卷入切削区域,像砂纸一样反复打磨已加工完成的孔壁。这种现象不仅破坏了孔壁的光洁度,更会在钻针表面形成微小的划痕和应力集中点。随着使用时间推移,这些微观缺陷会逐渐扩展为宏观裂纹,使得钻针在后续使用中极易发生疲劳断裂。因此,保持钻针表面的清洁不仅是外观问题,更是维持其机械性能稳定的核心要素。
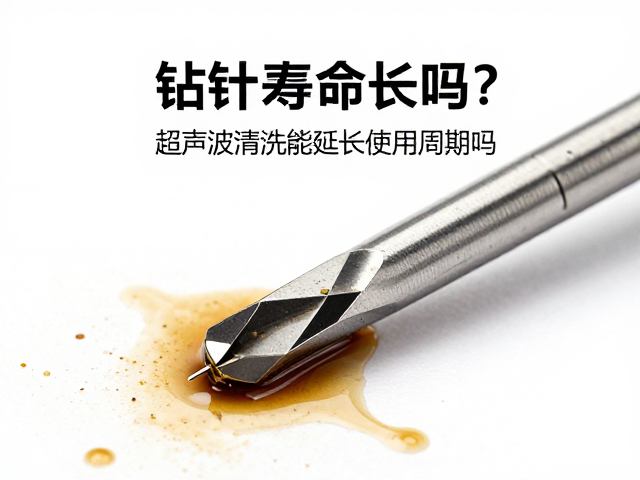
超声波清洗的除污机理与优势
超声波清洗技术利用高频声波在清洗液中产生的“空化效应”进行深层清洁。当清洗液中的微小气泡在超声波作用下迅速破裂时,会产生瞬间的高温和高压冲击波。这种微观冲击力能够深入钻针螺旋槽的死角和刃口缝隙,将顽固的油污、树脂残留和金属微粒剥离。相比传统的浸泡刷洗,超声波清洗能处理更复杂的几何结构,确保钻针表面达到微米级的洁净度,从而恢复其原始切削性能。
对于经过长时间使用或加工高粘性材料(如工程塑料、复合材料)的钻针,超声波清洗的效果尤为显著。许多硬质合金钻针在清洗后,其刃口的锋利度感知会有明显提升,这是因为附着在刃口的微小异物被彻底清除,使金属本体直接参与切削。此外,超声波清洗还能去除钻针表面的氧化层和轻微锈蚀,这对于延长钻针在潮湿环境下的储存寿命具有积极作用。通过定期清洗,可以维持钻针在最佳工作状态,减少因排屑不畅导致的意外损坏。
清洗操作规范对寿命的影响
尽管超声波清洗能有效去除污垢,但操作参数的设置至关重要。清洗频率通常建议设置在20-40kHz之间,过高频率可能对某些精密薄壁钻针造成空化腐蚀,过低则无法有效清除深层污渍。清洗时间一般控制在3-5分钟,过长的浸泡时间可能导致清洗液中的化学成分对钻针涂层或基材产生缓慢侵蚀。清洗过程中,钻针应放置在专用的清洗篮中,避免相互碰撞造成刃口损伤,同时确保钻针完全浸没在清洗液中,以消除气泡屏蔽效应。
清洗后的干燥与存放环节同样会影响钻针的最终寿命。超声波清洗后,钻针表面附着大量水分,若未彻底干燥,残留的水分会加速硬质合金中的钴粘结相氧化,导致生锈。建议使用无水乙醇进行脱水,并配合压缩空气吹干或低温烘干。存放时,钻针应置于干燥、无腐蚀性气体的环境中,最好使用带有分隔槽的专用盒具,防止不同规格的钻针相互挤压。规范的清洗与保养流程,能显著降低因环境因素导致的非正常损耗,是延长钻针使用周期的重要环节。