高压蒸汽灭菌的物理机制与核心参数
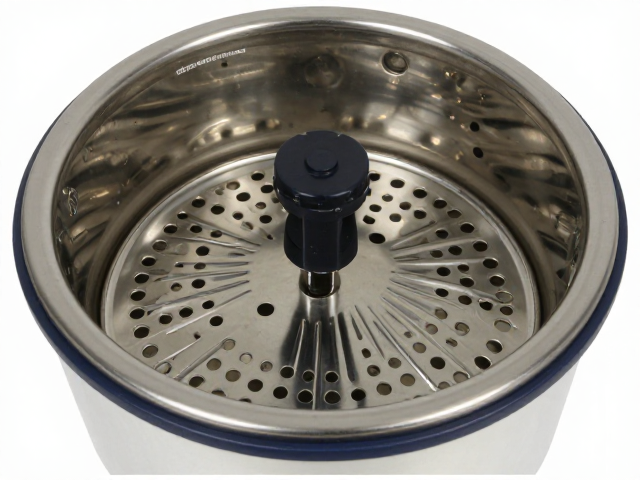
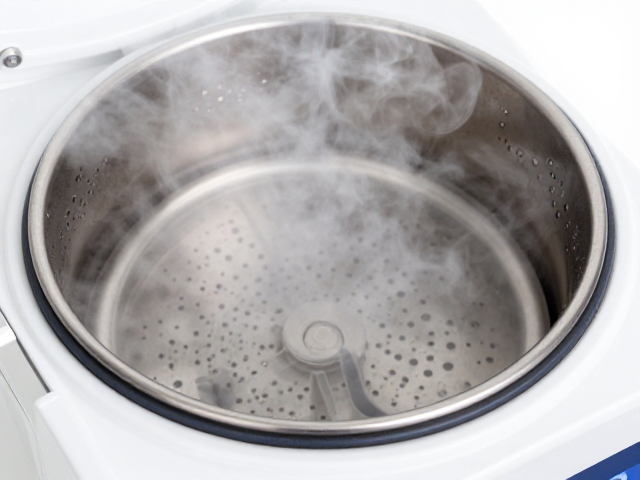
高压灭菌技术利用饱和蒸汽在密闭容器内产生的高温高压环境,通过潜热释放使微生物的蛋白质发生不可逆的变性与凝固,从而实现彻底杀灭细菌、病毒、真菌及其高抗性芽孢的目标。这一过程严格遵循热力学原理,饱和蒸汽在接触较冷物品的表面时会迅速凝结成液体,释放出大量的潜热,这种热传导效率远高于干热空气,是实验室及医疗领域最可靠的物理灭菌手段。
操作过程中的关键参数控制直接决定灭菌效果,标准工作条件通常设定为121℃下维持15至30分钟,或134℃下维持3至5分钟,具体时长需根据装载物品的体积、密度及导热性能进行计算。压力表读数需与灭菌室内的实际温度保持严密的对应关系,因为蒸汽压力本身会随温度变化,若未达到规定温度,即便压力达标也无法确保灭菌效力,因此温度验证是比压力验证更核心的监控指标。
装载规范与空气排除策略
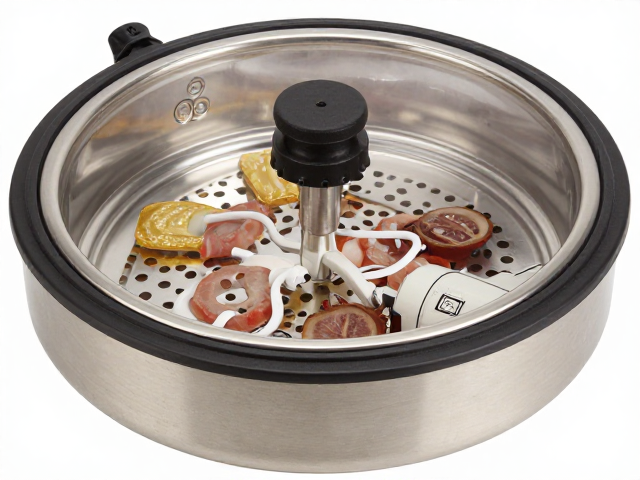
灭菌物品的装载必须遵循科学的空间布局,以确保蒸汽能够穿透每一处表面并完全置换内部空气。物品之间需保留适当间隙,严禁过度堆积或紧密排列,包装袋或容器不得直接接触灭菌室内壁,以免阻碍蒸汽流动或造成冷凝水积聚。玻璃器皿、金属器械等耐热物品可直立放置以利于冷凝水排出,而织物类物品应松散折叠,避免形成密闭死角导致蒸汽无法到达中心区域。
空气排除是灭菌成功的关键环节,残留空气会显著降低蒸汽分压,导致局部温度达不到设定值,形成灭菌盲区。装载时需确保灭菌柜内的排气阀畅通,预真空或脉动真空型灭菌锅通过机械抽气主动移除冷空气,而下排式灭菌锅则依赖蒸汽的自然压力将空气从底部排气阀强制排出。装载前需检查排气滤网是否堵塞,确保冷空气能随蒸汽进入后顺利排出,维持锅内纯蒸汽环境。
冷灭菌技术的化学原理与适用边界
冷灭菌技术主要指低温等离子体灭菌或环氧乙烷气体灭菌,其核心原理是在低温环境下利用高能粒子或化学气体破坏微生物的DNA结构或蛋白质功能,从而实现在不损伤热敏性医疗器械前提下的灭菌效果。低温等离子体灭菌通常使用过氧化氢作为介质,在真空状态下产生等离子体,其活性粒子能穿透包装材料,对细菌芽孢及病毒具有极强的杀灭能力,且无有毒残留,适用于精密电子设备及高分子聚合物器械。
尽管冷灭菌技术解决了热敏材料的灭菌难题,但其适用范围存在严格限制。等离子体灭菌无法处理含有液体、粉末、纤维织物或木质材料的物品,因为这些物质会吸收等离子体或阻碍气体扩散,导致灭菌失败。此外,冷灭菌周期通常较长,设备运行成本较高,且对包装材料的透气性有特殊要求,因此在常规耐热器械处理中,高压蒸汽灭菌仍因其高效、经济、无毒性残留而占据主导地位。
操作前的预处理与装载检查
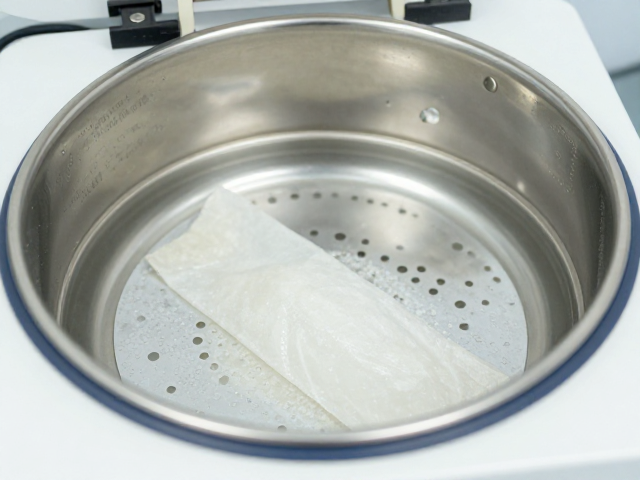
装载前需对灭菌物品进行严密的清洁与包装检查,任何残留的有机物、血液或污渍都会形成隔热层,阻碍蒸汽接触,导致灭菌失败。物品应彻底清洗干燥,确保无水分残留,因为干燥的物品能更好地吸收蒸汽热量。包装材料需符合灭菌要求,如使用医用透析纸、无纺布或专用灭菌袋,确保其具有足够的透气性和屏障功能,同时避免使用破损或过期的包装材料。
装载过程中需核对物品的数量与类型,确保不超过灭菌柜的最大装载限值,以免影响蒸汽循环。重物置于下层,轻物置于上层,液体容器需直立放置并加盖,防止倾倒泄漏。装载后需关闭舱门,检查密封圈是否完好无异物,确保舱门锁紧装置正常运作。在启动程序前,需确认水位、电源及排气系统处于正常状态,避免因设备故障导致灭菌中途中断。
灭菌过程中的监控与安全验证
灭菌程序启动后,需实时监控温度、压力及时间参数,确保其严格遵循预设曲线。现代灭菌柜通常配备自动记录系统,生成完整的灭菌过程图谱,操作人员需定期核查这些数据,确认无异常波动。若出现温度或压力偏离标准范围,需立即停止程序并排查原因,不得强行继续灭菌,以免产生无效灭菌批次。
灭菌结束后,需等待舱内压力降至安全水平及温度降至可操作范围后方可开启舱门。开启时应佩戴防护手套及面罩,防止高温蒸汽烫伤。灭菌后的物品应放置在清洁干燥区域自然冷却,避免立即接触冷空气导致冷凝水过多。对于植入物或高风险器械,需严格执行生物指示剂监测,通过培养验证灭菌效果,确保无微生物存活。
日常维护与失效分析
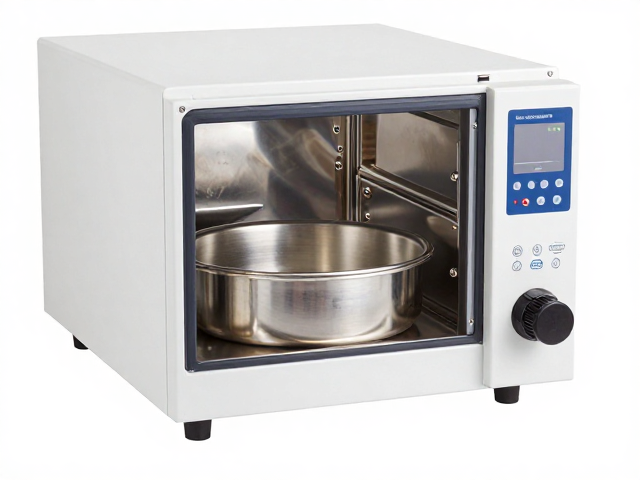
灭菌柜的维护是保证长期稳定运行的基础,需定期清洁灭菌室内壁,去除积垢与腐蚀痕迹,检查排水过滤器是否堵塞,确保冷凝水能顺畅排出。每次使用前需检查安全阀、压力表及温度传感器的准确性,必要时进行第三方校准。密封圈需定期更换,防止因老化导致漏气,影响真空效果或蒸汽密闭性。
当灭菌效果出现疑问时,需进行严密的失效分析。首先回顾灭菌记录,检查温度、压力、时间参数是否达标,其次检查装载方式是否规范,确认空气是否完全排除。若生物监测阳性,需追溯该批次所有物品的灭菌过程,排查可能的污染源或设备故障点。对于反复出现的灭菌失败,需联系专业工程师对加热系统、蒸汽发生器或控制系统进行全面检修,严禁带病运行。