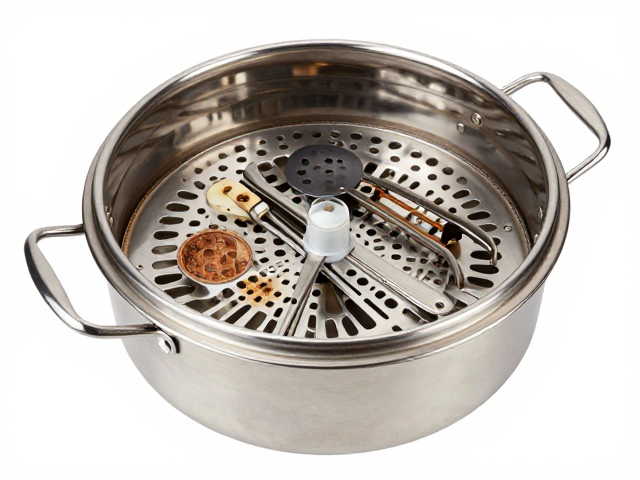
脉动真空灭菌后器械表面出现锈斑的成因解析
高压灭菌锅在执行脉动真空程序时,会经历多次真空抽取与蒸汽注入过程,这种剧烈的压力与温度变化若配合水质或干燥环节不当,极易在精密器械表面形成电化学腐蚀。锈蚀现象常表现为器械关节处、咬合面或细微纹理中出现的红褐色斑点,这通常源于残留水分未能彻底蒸发,或者水中钙镁离子在高温下形成水垢,进而包裹金属表面阻碍钝化膜形成。
此外,器械材质与清洗残留物的相互作用也是关键诱因。若清洗过程中使用的含氯消毒剂未冲洗干净,氯离子会破坏不锈钢表面的氧化铬保护层,导致点蚀发生。脉动真空阶段产生的负压环境若未及时排出冷凝水,湿气滞留其中,在冷却阶段温度骤降时,空气中的氧分子加速渗透,引发氧化反应,最终在肉眼可见的层面表现为器械表面的锈蚀痕迹。
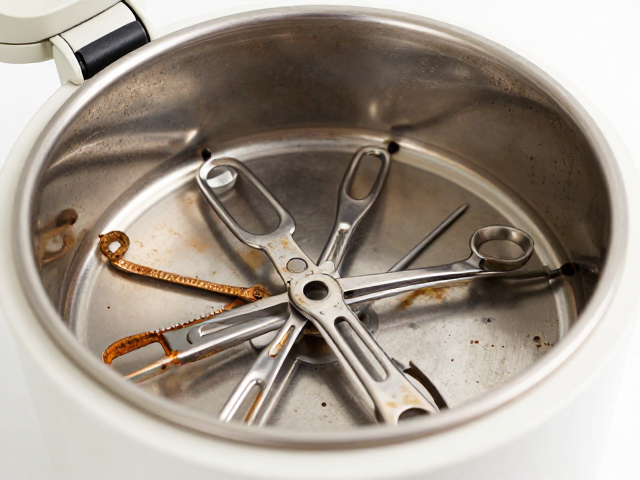
规范清洗与预处理是防锈蚀的第一道防线
器械回收后应立即进行预处理,防止血液、体液等有机物干涸固化。使用加酶清洗液浸泡时,需严格控制水温在20-45℃之间,避免高温导致蛋白质凝固附着于器械表面。清洗过程中应特别注意活动关节、齿牙及管腔内部的刷洗,确保无可见污渍残留,因为有机残留物不仅影响灭菌效果,还会作为腐蚀介质加速金属劣化。
清洗后的漂洗环节至关重要,建议采用软化水或去离子水进行最终漂洗,以去除自来水中可能存在的矿物质离子。对于带有复杂结构的器械,在清洗后可用无水乙醇进行快速脱水处理,乙醇易挥发且能置换金属表面的水分,显著降低后续干燥过程中的湿度残留,从源头减少因水分滞留引发的锈蚀风险。
科学干燥与包装流程消除湿气隐患
干燥是预防锈蚀的核心步骤,脉动真空灭菌器虽具备干燥功能,但器械自身的装载方式直接影响干燥效率。器械应放置在专用的灭菌篮筐中,保持松散状态,避免紧密堆叠导致蒸汽无法穿透或湿气无法排出。对于带有管腔的器械,必须使用专用通气管或压缩空气吹扫,确保内部冷凝水完全排出,干燥过程应遵循“先降温、后排气、再干燥”的热力学逻辑,避免急冷急热导致金属应力变化。
干燥完成后,器械应立即进行包装。包装材料应具备良好的透气性与阻隔性,避免使用破损或受潮的纸塑袋。在包装过程中,操作环境应保持干燥清洁,相对湿度建议控制在50%-60%之间。若环境湿度过大,可在包装区域配置除湿设备,确保器械在封装前表面完全干燥,防止包装后内部湿气凝结成水珠,从而在封闭空间内形成高湿腐蚀环境。
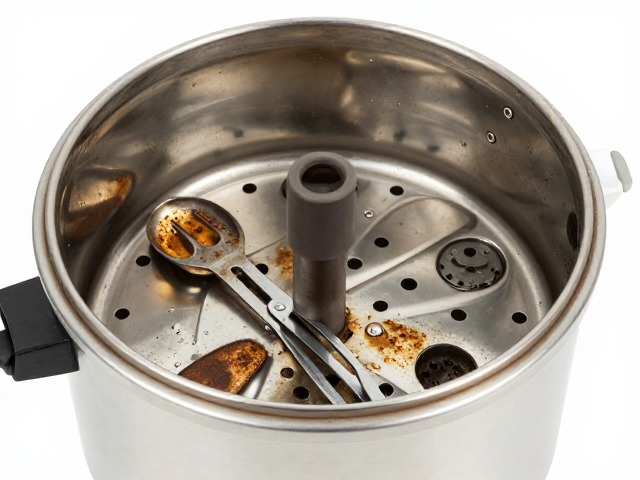
日常维护与水质管理构建长效防护机制
灭菌锅的水质管理是决定器械寿命的关键因素。必须定期检测灭菌用水的硬度、电导率及氯离子含量,严格遵循设备说明书要求使用符合标准的纯水或去离子水。建议安装或维护前置水处理系统,如软水器或反渗透装置,定期清洗储水罐及管路,防止水垢积聚和细菌滋生。水质不达标是导致脉动真空灭菌后器械普遍锈蚀的主要原因,需建立每日巡检与定期检测机制。
设备本体的维护同样不可忽视,应定期检查灭菌锅的门封条、疏水阀及真空泵的工作状态,确保脉动真空循环正常,无漏气或冷凝水积聚现象。定期执行B-D测试以验证蒸汽质量,并按照厂家建议对设备进行年度深度保养。通过建立严密的器械追溯体系,记录每批次器械的处理流程与水质监测数据,一旦发现锈蚀个案,可迅速回溯排查是水质、操作还是设备环节的问题,实现精准干预。